 Город:
Август 2024 г.
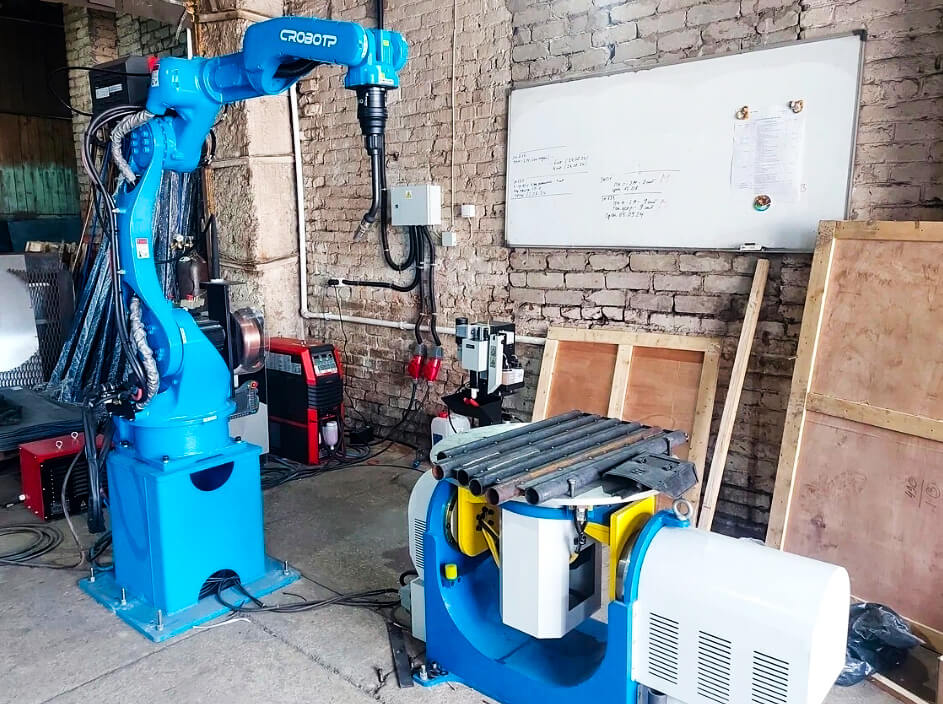
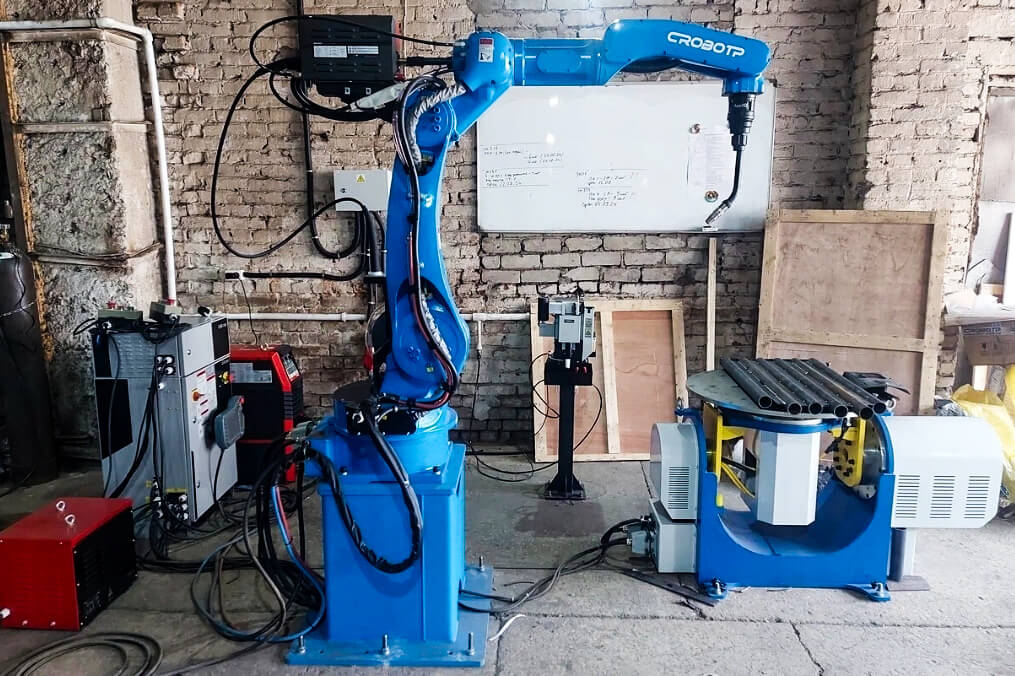
Для предприятия из Алтайского края, выпускающего промышленные паровые котлы и блочные котельные, был реализован проект роботизации сварочного производства. Заказчик приобрёл комплекс на базе CRP RH20-06-W, чтобы выполнять сварку ответственных конструкций при изготовлении котельного оборудования.
Особенность проекта — высокие требования к надёжности продукции. Завод поставляет оборудование компаниям, работающим в нефтегазовой отрасли и сфере строительства скважин. Для такого производства важно выдерживать заданную технологию соединения деталей и обеспечивать контролируемое качество сварочных операций.
Решение объединило промышленный манипулятор, сварочный источник MEGMEET ARTSEN PM500NR, горелку с водяным охлаждением и двухосевой позиционер. Такая конфигурация позволяет управлять не только движением инструмента, но и положением заготовки относительно горелки.
О предприятии и производственной задаче
Основное направление работы заказчика — изготовление паровых котлов и паровых блочных котельных для буровых компаний. В портфель предприятия входят установки, работающие на нефти, мазуте, дизельном топливе и газовом конденсате.
Завод выпускает котельные, предлагает готовые варианты исполнения и изготавливает передвижные установки по индивидуальным требованиям. При комплектации учитываются особенности эксплуатации, расположение оборудования и техническое задание заказчика.
Разнообразие выпускаемой продукции требует гибкого подхода к организации сварочного участка. При этом для ответственных конструкций особенно важна воспроизводимость технологического процесса: положение горелки, скорость её движения и выбранные режимы должны соответствовать требованиям к конкретному соединению.
Именно для таких задач предприятие выбрало роботизированную сварку. Основной ориентир проекта — надёжное выполнение сварных соединений в производстве промышленных котлов.
Комплектация сварочного комплекса
Оборудование подобрали с учётом характера производства и необходимости работать с деталями в разных пространственных положениях.
| Компонент | Количество |
| Промышленный робот CRP RH20-06-W | 1 шт. |
| Сварочная горелка с водяным охлаждением | 1 шт. |
| Система защиты от столкновений | 1 шт. |
| Устройство подачи проволоки | 1 шт. |
| Шкаф электроавтоматики G4, 380 В | 1 шт. |
| Пульт оператора | 2 шт. |
| Пульт обучения робота | 1 шт. |
| Соединительные кабели | 1 комплект |
| Модуль дополнительных осей на 4 оси | 1 шт |
| Сварочный аппарат MEGMEET ARTSEN PM500NR | 1 шт. |
| Пневматическая станция очистки горелки SC220A SE | 1 шт. |
| Двухосевой Р-образный позиционер WB2S-500 | 1 шт. |
| Тумба для робота высотой 600 мм | 1 шт. |
В этой конфигурации каждый элемент поддерживает общую технологическую задачу: робот перемещает горелку, источник обеспечивает сварочный процесс, позиционер изменяет ориентацию изделия, а станция очистки помогает обслуживать инструмент.
Другие решения для автоматизации соединения металлических деталей представлены в разделе «Роботизированные сварпочные комплексы».
Двухосевой позиционер: больше возможностей для доступа к шву
При сварке металлоконструкций одного перемещения манипулятора не всегда достаточно. Геометрия изделия может ограничивать доступ к соединению или вынуждать горелку работать под неудобным углом.
Для этого в проект включили двухосевой Р-образный позиционер WB2S-500. Он позволяет менять ориентацию закреплённой заготовки и подводить нужный участок к инструменту.
Использование позиционера даёт возможность:
- выбирать более удобное положение для выполнения шва;
- улучшать доступ к отдельным участкам изделия;
- поддерживать требуемую ориентацию горелки относительно соединения;
- выстраивать последовательность обработки нескольких зон;
- учитывать форму заготовки при разработке программы.
Конкретные положения и порядок поворотов определяются технологией сварки и конструкцией детали. Позиционер не заменяет проработку процесса, но расширяет возможности роботизированной ячейки.
Предусмотренный в комплекте модуль дополнительных осей используется для интеграции внешних перемещений в систему управления. При этом наличие модуля на четыре оси не означает, что все они задействованы в установленной конфигурации.
Сварочный источник и водяное охлаждение горелки
Для проекта выбран MEGMEET ARTSEN PM500NR. Источник работает в связке с устройством подачи проволоки и системой управления роботом, обеспечивая выполнение настроенных сварочных режимов.
При изготовлении ответственных конструкций параметры нельзя выбирать только по мощности аппарата. Необходимо учитывать материал, толщину деталей, подготовку кромок, тип соединения и требования производственной документации.
Робот отвечает за воспроизведение заданных движений, а источник — за электрические параметры процесса. Их согласованная работа позволяет повторять отработанную операцию на следующих заготовках.
Горелка в данном комплексе оснащена водяным охлаждением. Такой вариант помогает отводить тепло от инструмента при интенсивной эксплуатации. Работоспособность охлаждения, состояние расходных элементов и правильность обслуживания остаются обязательными условиями стабильной работы участка.
Обслуживание инструмента и защита оборудования
В комплект включена пневматическая станция SC220A SE для очистки горелки. Во время сварки на сопле могут накапливаться брызги, поэтому обслуживание инструмента необходимо учитывать при организации производственного цикла.
Регулярная очистка помогает поддерживать рабочее состояние горелки и условия подачи защитного газа. Периодичность обслуживания выбирают с учётом режима, расходных материалов и фактического загрязнения инструмента.
Дополнительно предусмотрена система защиты от столкновений. Она предназначена для снижения риска повреждения горелки при нештатном контакте с изделием или оснасткой.
Важно разделять защиту оборудования и безопасность сотрудников: защита против столкновений не заменяет ограждения, блокировки и другие меры, определяемые оценкой рисков роботизированного участка.
Почему роботизированная сварка востребована в котельном производстве
Производство котельного оборудования требует внимания ко всей цепочке изготовления: от подготовки заготовок до проверки готовых соединений. Роботизация позволяет сделать выполнение отдельных сварочных операций более управляемым.
После подготовки программы манипулятор воспроизводит выбранную траекторию, скорость и положение инструмента. Это создаёт основу для повторяемого процесса — при условии, что детали правильно собраны, закреплены и соответствуют установленным допускам.
Для сварки металлоконструкций такой подход полезен по нескольким причинам:
- Контролируемое движение горелки.Точки подхода, рабочие перемещения и выход из зоны соединения задаются в программе.
- Повторение отработанной технологии. Подготовленную последовательность можно использовать при изготовлении одинаковых деталей без повторного обучения каждого движения.
- Работа с ориентацией изделия. Двухосевой позиционер позволяет учитывать доступность шва при построении цикла.
- Разделение функций между оборудованием и специалистами. Робот выполняет запрограммированные действия, а персонал отвечает за подготовку производства, наладку, обслуживание и контроль.
При этом автоматизация сама по себе не подтверждает качество сварного соединения. Для конструкций котельного оборудования, в том числе работающих под давлением, применяются предусмотренные документацией процедуры проверки и испытаний. Роботизированная сварка не отменяет этих требований.
Результат проекта
Главный результат внедрения — надёжная сварка ответственных конструкций при производстве промышленных котлов.
Предприятие получило комплекс, в котором объединены перемещение горелки, управление сварочным процессом и двухосевое позиционирование изделия. Такое решение позволяет организовать выполнение подготовленных операций с учётом геометрии заготовок и требований технологии.
В исходных данных проекта не указаны время цикла, процент увеличения выпуска или срок окупаемости. Поэтому результат корректно оценивать по подтверждённой задаче: комплекс приобретён для сварки промышленных котлов и обеспечивает выполнение ответственных соединений.
Роботизация сварки металлоконструкций с ЭКОСВАР
ЭКОСВАР — официальный интегратор роботизированных комплексов. При подборе оборудования мы рассматриваем не только модель манипулятора, но и изделие, доступ к соединениям, необходимость позиционирования, особенности сварочного процесса и условия размещения участка.
Проект для завода в Алтайском крае показывает, насколько важна комплектация под конкретное производство. Здесь основу решения составили робот CRP RH20-06-W, источник MEGMEET ARTSEN PM500NR, водоохлаждаемая горелка и двухосевой позиционер WB2S-500.
Ознакомиться с оборудованием для разных производственных задач можно в каталоге промышленных роботов.
Планируете роботизированную сварку металлоконструкций или элементов котельного оборудования? Передайте специалистам ЭКОСВАР чертежи, сведения о материалах и толщине металла, требования к соединениям и планируемый объём выпуска. Эти данные помогут определить подходящую конфигурацию комплекса и перечень операций для автоматизации.
Запросить ТКП 
Email: Этот адрес электронной почты защищен от спам-ботов. У вас должен быть включен JavaScript для просмотра.
Телефон: +7 (3952) 745-543
Бесплатно по России: 8-800-201-57-43