 Город:

Август 2024 г.
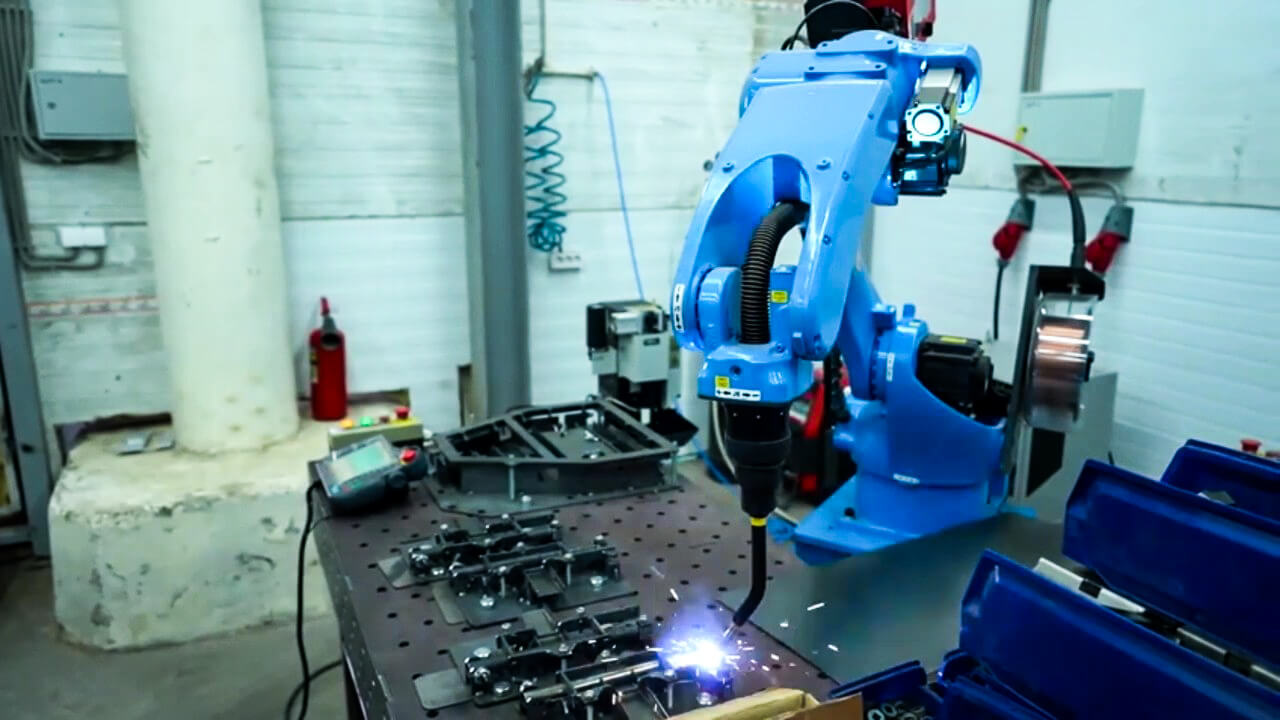
На предприятии по производству средств реабилитации в Новосибирске внедрён комплекс для роботизированной сварки деталей инвалидных колясок. Решение построено на базе CRP RH14-10W и предназначено для работы с заготовками, закреплёнными на сварочном столе.
Особенность проекта — участие заказчика в подготовке рабочего места: предприятие самостоятельно разработало кондукторы для фиксации заготовок. Оснастку создавали под собственные изделия, учитывая их геометрию и особенности сборки.
Внедрение комплекса дало производителю возможность повышать производительность участка и наращивать выпуск востребованной реабилитационной техники.
Задача: создать условия для увеличения производства
Заказчик разрабатывает и выпускает высокотехнологичные средства реабилитации. Производственная площадка находится в Новосибирске, а ассортимент включает более 20 вариантов электрических колясок, в том числе модели, способные преодолевать лестницы.
Изготовление такой продукции требует внимания к точности деталей и качеству соединений. Металлические элементы должны соответствовать конструкторской документации и обеспечивать правильную сборку готового изделия.
Для развития производства предприятие приобрело сварочного робота. Автоматизацию начали с конкретного участка — выполнения сварочных операций на столе. Такой подход позволил сосредоточиться на выбранных деталях без роботизации всей технологической цепочки.
Комплектация роботизированного участка
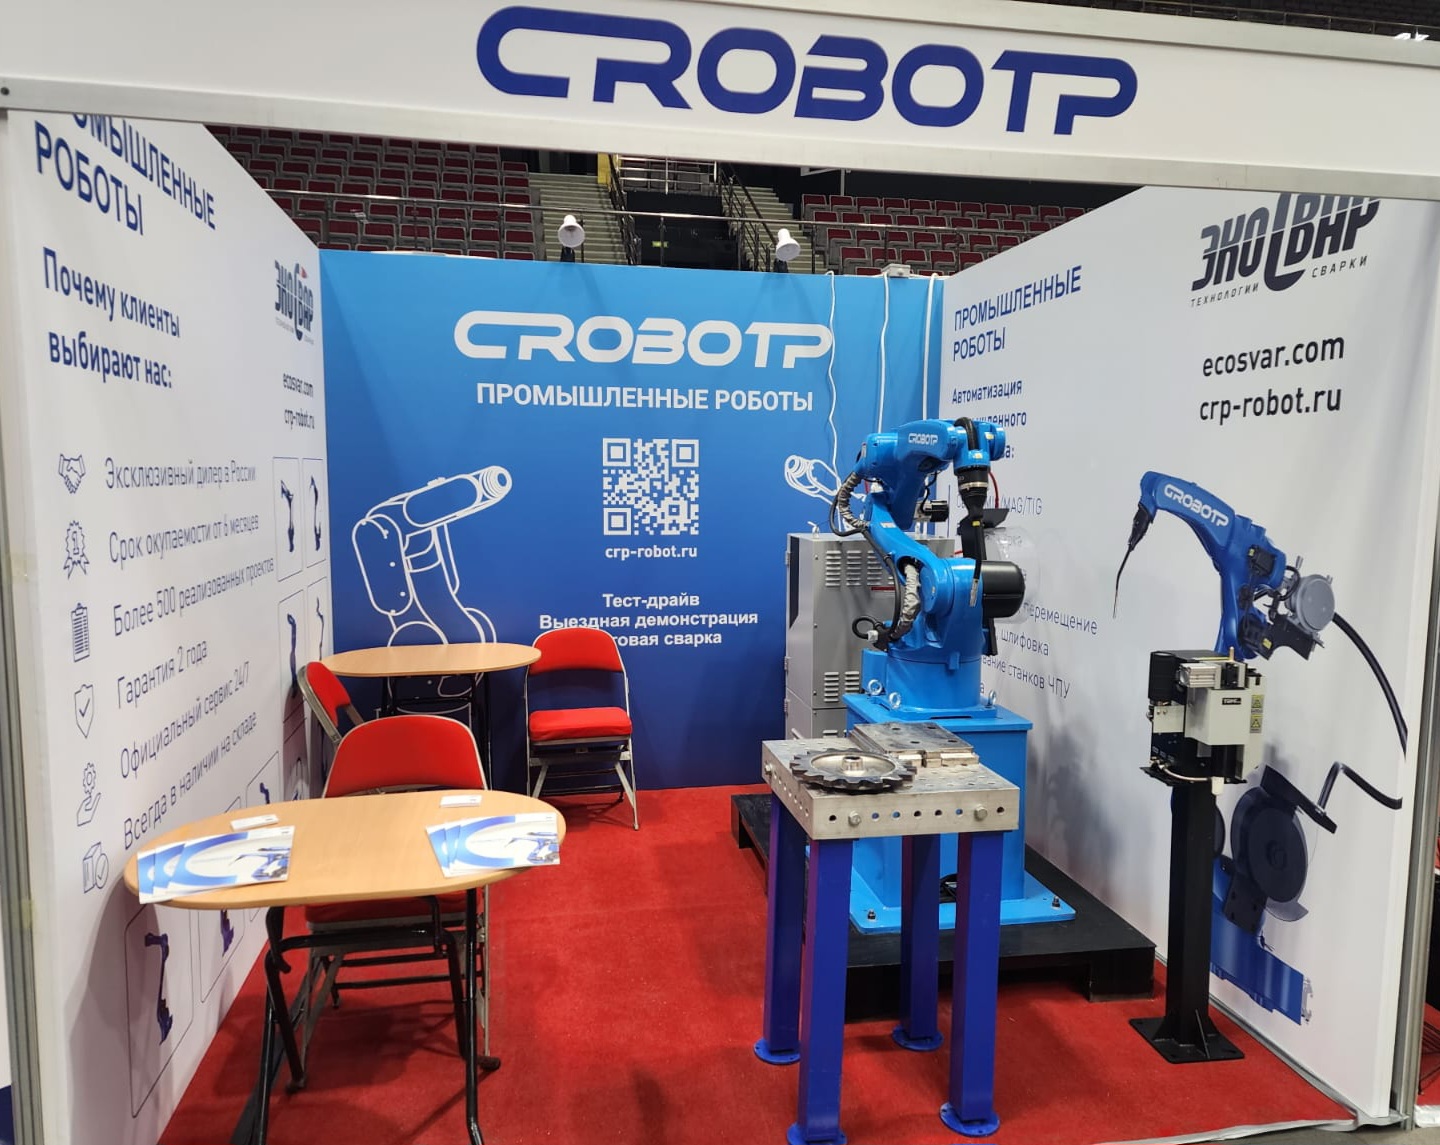
В основу решения вошли промышленный манипулятор, сварочный источник, оборудование подачи проволоки и устройства обслуживания горелки.
| Оборудование | Количество |
| Промышленный робот CRP RH14-10W | 1 шт. |
| Шкаф электроавтоматики G4, 380 В | 1 шт. |
| Сварочный аппарат MEGMEET ARTSEN PLUS 350DR | 1 шт |
| Сварочная горелка с воздушным охлаждением | 1 шт. |
| Система защиты от столкновений | 1 шт. |
| Устройство подачи проволоки | 1 шт. |
| Пульт оператора | 2 шт. |
| Пульт обучения робота | 1 шт. |
| Соединительные кабели | 1 комплект |
| Пневматическая станция очистки горелки SC220A SE | 1 шт. |
| Тумба для робота высотой 600 мм | 1 шт. |
Комплекс рассчитан на стационарное размещение заготовок. Внешние позиционеры в указанную конфигурацию не входят: во время сварки робот перемещает горелку относительно деталей, установленных в кондукторе.
Другие варианты оборудования представлены в разделе «Сварочные роботы».
Кондукторы собственной разработки
Для фиксации деталей заказчик самостоятельно спроектировал сварочную оснастку. Это важная часть проекта: роботизированная сварка требует не только правильно построенной траектории, но и предсказуемого положения заготовок.
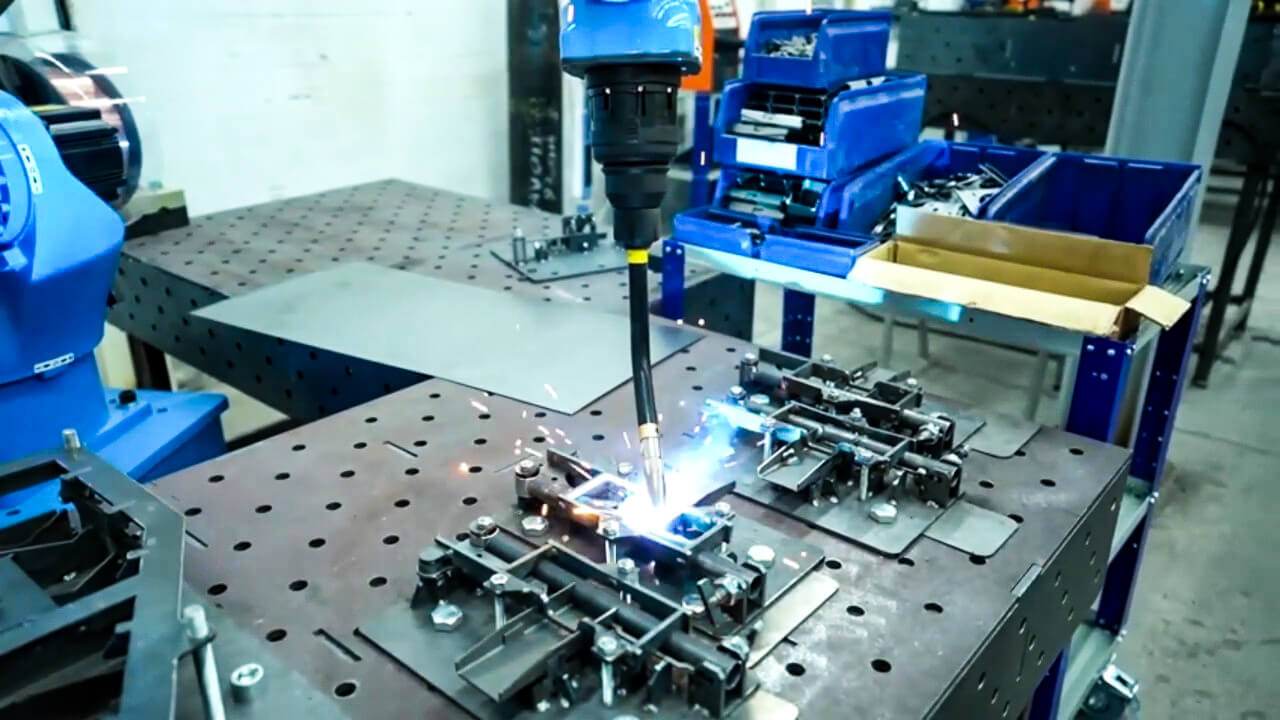
Кондуктор задаёт взаимное расположение элементов и удерживает их во время выполнения операции. Когда детали устанавливаются по одним и тем же базам, появляется основа для повторного использования подготовленной программы.
При разработке такой оснастки необходимо учитывать несколько условий:
- Повторяемость установки. Заготовки должны занимать предусмотренное положение при каждой загрузке.
- Доступ к соединениям. Прижимы и опоры не должны перекрывать путь горелки.
- Удобство работы оператора. Установка деталей и снятие изделия влияют на общую продолжительность цикла.
- Воздействие нагрева. Конструкция оснастки должна учитывать условия сварки и возможные деформации.
- Безопасность перемещений. Между инструментом, прижимами и изделием необходимо оставлять требуемые зазоры.
Самостоятельная разработка кондукторов позволила предприятию использовать собственное знание продукции при подготовке участка. При этом пригодность оснастки для роботизированного процесса определяется совместно с траекторией горелки и технологией сварки.
Робот точно повторяет программу, но не компенсирует автоматически ошибки установки. Поэтому фиксация заготовок — один из ключевых факторов стабильной работы комплекса.
Как организована сварка металлоконструкций на столе
В данном проекте применяется схема, при которой детали закрепляются в рабочей зоне, а манипулятор выполняет запрограммированные перемещения. Для каждой операции определяются точки подхода, положение горелки, рабочая траектория и безопасный выход.
Сварка металлоконструкций в такой компоновке требует предварительной оценки доступности соединений. Даже если шов находится в пределах досягаемости робота, к нему должен свободно подходить инструмент с учётом габаритов горелки и расположения прижимов.
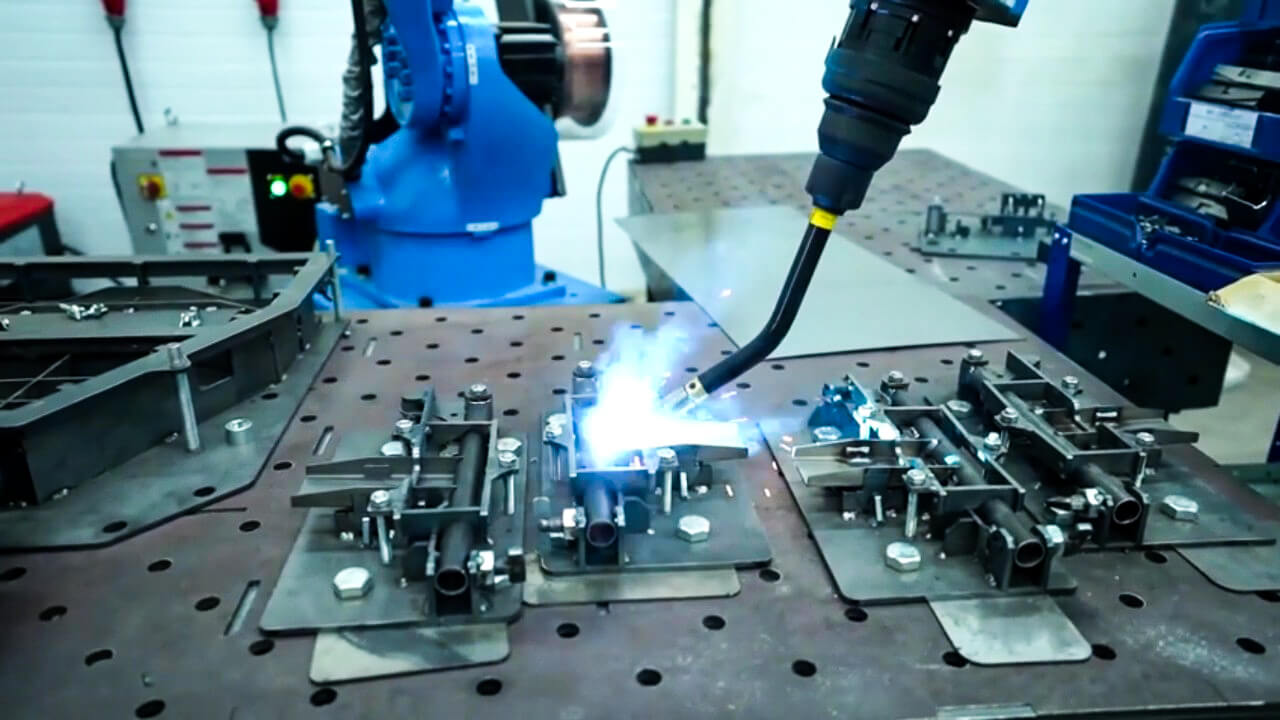
Поэтому оснастку и программу следует рассматривать как взаимосвязанные элементы. Изменение кондуктора может потребовать проверки траектории, а корректировка положения детали — повторной настройки рабочих точек.
Базовая конфигурация для работы на столе позволяет начать с роботизированной сварки определённой группы изделий. Возможность изготовления других деталей оценивают отдельно: учитывают их размеры, форму, расположение соединений и требования к закреплению.
Согласованная работа робота и сварочного источника
Манипулятор CRP RH14-10W отвечает за движение инструмента, а MEGMEET ARTSEN PLUS 350DR обеспечивает сварочный процесс. Механизм подачи доставляет проволоку в зону соединения.
Для получения требуемого результата необходимо согласовать:
- скорость перемещения горелки;
- параметры сварочного режима;
- подачу проволоки;
- положение инструмента относительно стыка;
- подготовку и сборку деталей;
- условия газовой защиты.
После отработки технологии робот может воспроизводить заданную последовательность. Однако повторяемость движений сама по себе не подтверждает качество соединений: готовые детали должны проходить предусмотренный производственной документацией контроль.
Обслуживание инструмента
В состав комплекса включена пневматическая станция SC220A SE, предназначенная для очистки горелки от сварочных загрязнений. Регулярное обслуживание помогает поддерживать рабочее состояние инструмента и условия подачи защитного газа.
Периодичность очистки выбирают с учётом фактического загрязнения, применяемых режимов и расходных материалов.
Дополнительно предусмотрена система защиты от столкновений. Она предназначена для снижения риска повреждения инструмента при нештатном контакте с заготовкой или оснасткой. Это устройство не заменяет средства защиты сотрудников: безопасность рабочей зоны обеспечивается отдельными техническими и организационными мерами.
Результат проекта
Предприятие получило техническую основу для повышения производительности и увеличения выпуска деталей реабилитационной техники.
В проекте объединили два направления подготовки:
- внедрение сварочного комплекса на базе CRP RH14-10W;
- разработку заказчиком кондукторов под собственные изделия.
Такой подход подчёркивает роль производственной оснастки в роботизации. Эффективность участка зависит не только от возможностей манипулятора, но и от того, насколько удобно, точно и стабильно подготовлены заготовки к выполнению операции.
Численные данные о времени цикла, приросте выпуска и сроке окупаемости не приводятся. Подтверждённый результат проекта — создание возможностей для наращивания производства востребованной продукции.
Роботизированная сварка с ЭКОСВАР
ЭКОСВАР — официальный интегратор роботизированных комплексов. При подборе оборудования важно рассматривать весь процесс: от установки заготовок до получения готовой детали.
Проект в Новосибирске показывает, что начать роботизацию можно с базового комплекса для работы на столе. При этом участие заказчика в разработке кондукторов позволяет учитывать особенности изделий уже на этапе подготовки участка.
Решения для разных производственных задач представлены в каталоге промышленных роботов.
Планируете автоматизировать сварку металлоконструкций или отдельных деталей? Передайте специалистам ЭКОСВАР чертежи, сведения о материалах, объёме выпуска и имеющейся оснастке. Эти данные помогут оценить реализуемость задачи и подобрать комплектацию под ваше производство.
Запросить ТКП 
Email: Этот адрес электронной почты защищен от спам-ботов. У вас должен быть включен JavaScript для просмотра.
Телефон: +7 (3952) 745-543
Бесплатно по России: 8-800-201-57-43