 Город:


Оборудование для лазерной сварки: принцип работы и отличия от дуговых аппаратов
Лазерная сварка соединяет металлические детали с помощью сфокусированного светового излучения. В отличие от электродуговых процессов, металл нагревается не дугой между электродом и изделием, а энергией лазерного луча.
На производстве эта технология применяется при изготовлении корпусов, изделий из нержавеющей стали, металлической мебели и других конструкций из тонкого металла. Разберём, как устроен такой аппарат, что происходит в зоне сварки и чем лазерная обработка отличается от TIG и MIG/MAG.
Как работает лазерная сварка
Основная задача аппарата — сформировать лазерное излучение, передать его к рабочей головке и сфокусировать на соединяемых деталях.
Процесс проходит в несколько этапов:
- Лазерный источник преобразует электрическую энергию в излучение. В распространённых волоконных аппаратах используется оптическая накачка активного волокна.
- Излучение поступает к сварочной головке по оптоволокну.
- Оптическая система фокусирует луч на металле. Энергия концентрируется на небольшом участке.
- Металл поглощает часть излучения и расплавляется. Образуется сварочная ванна, объединяющая кромки деталей.
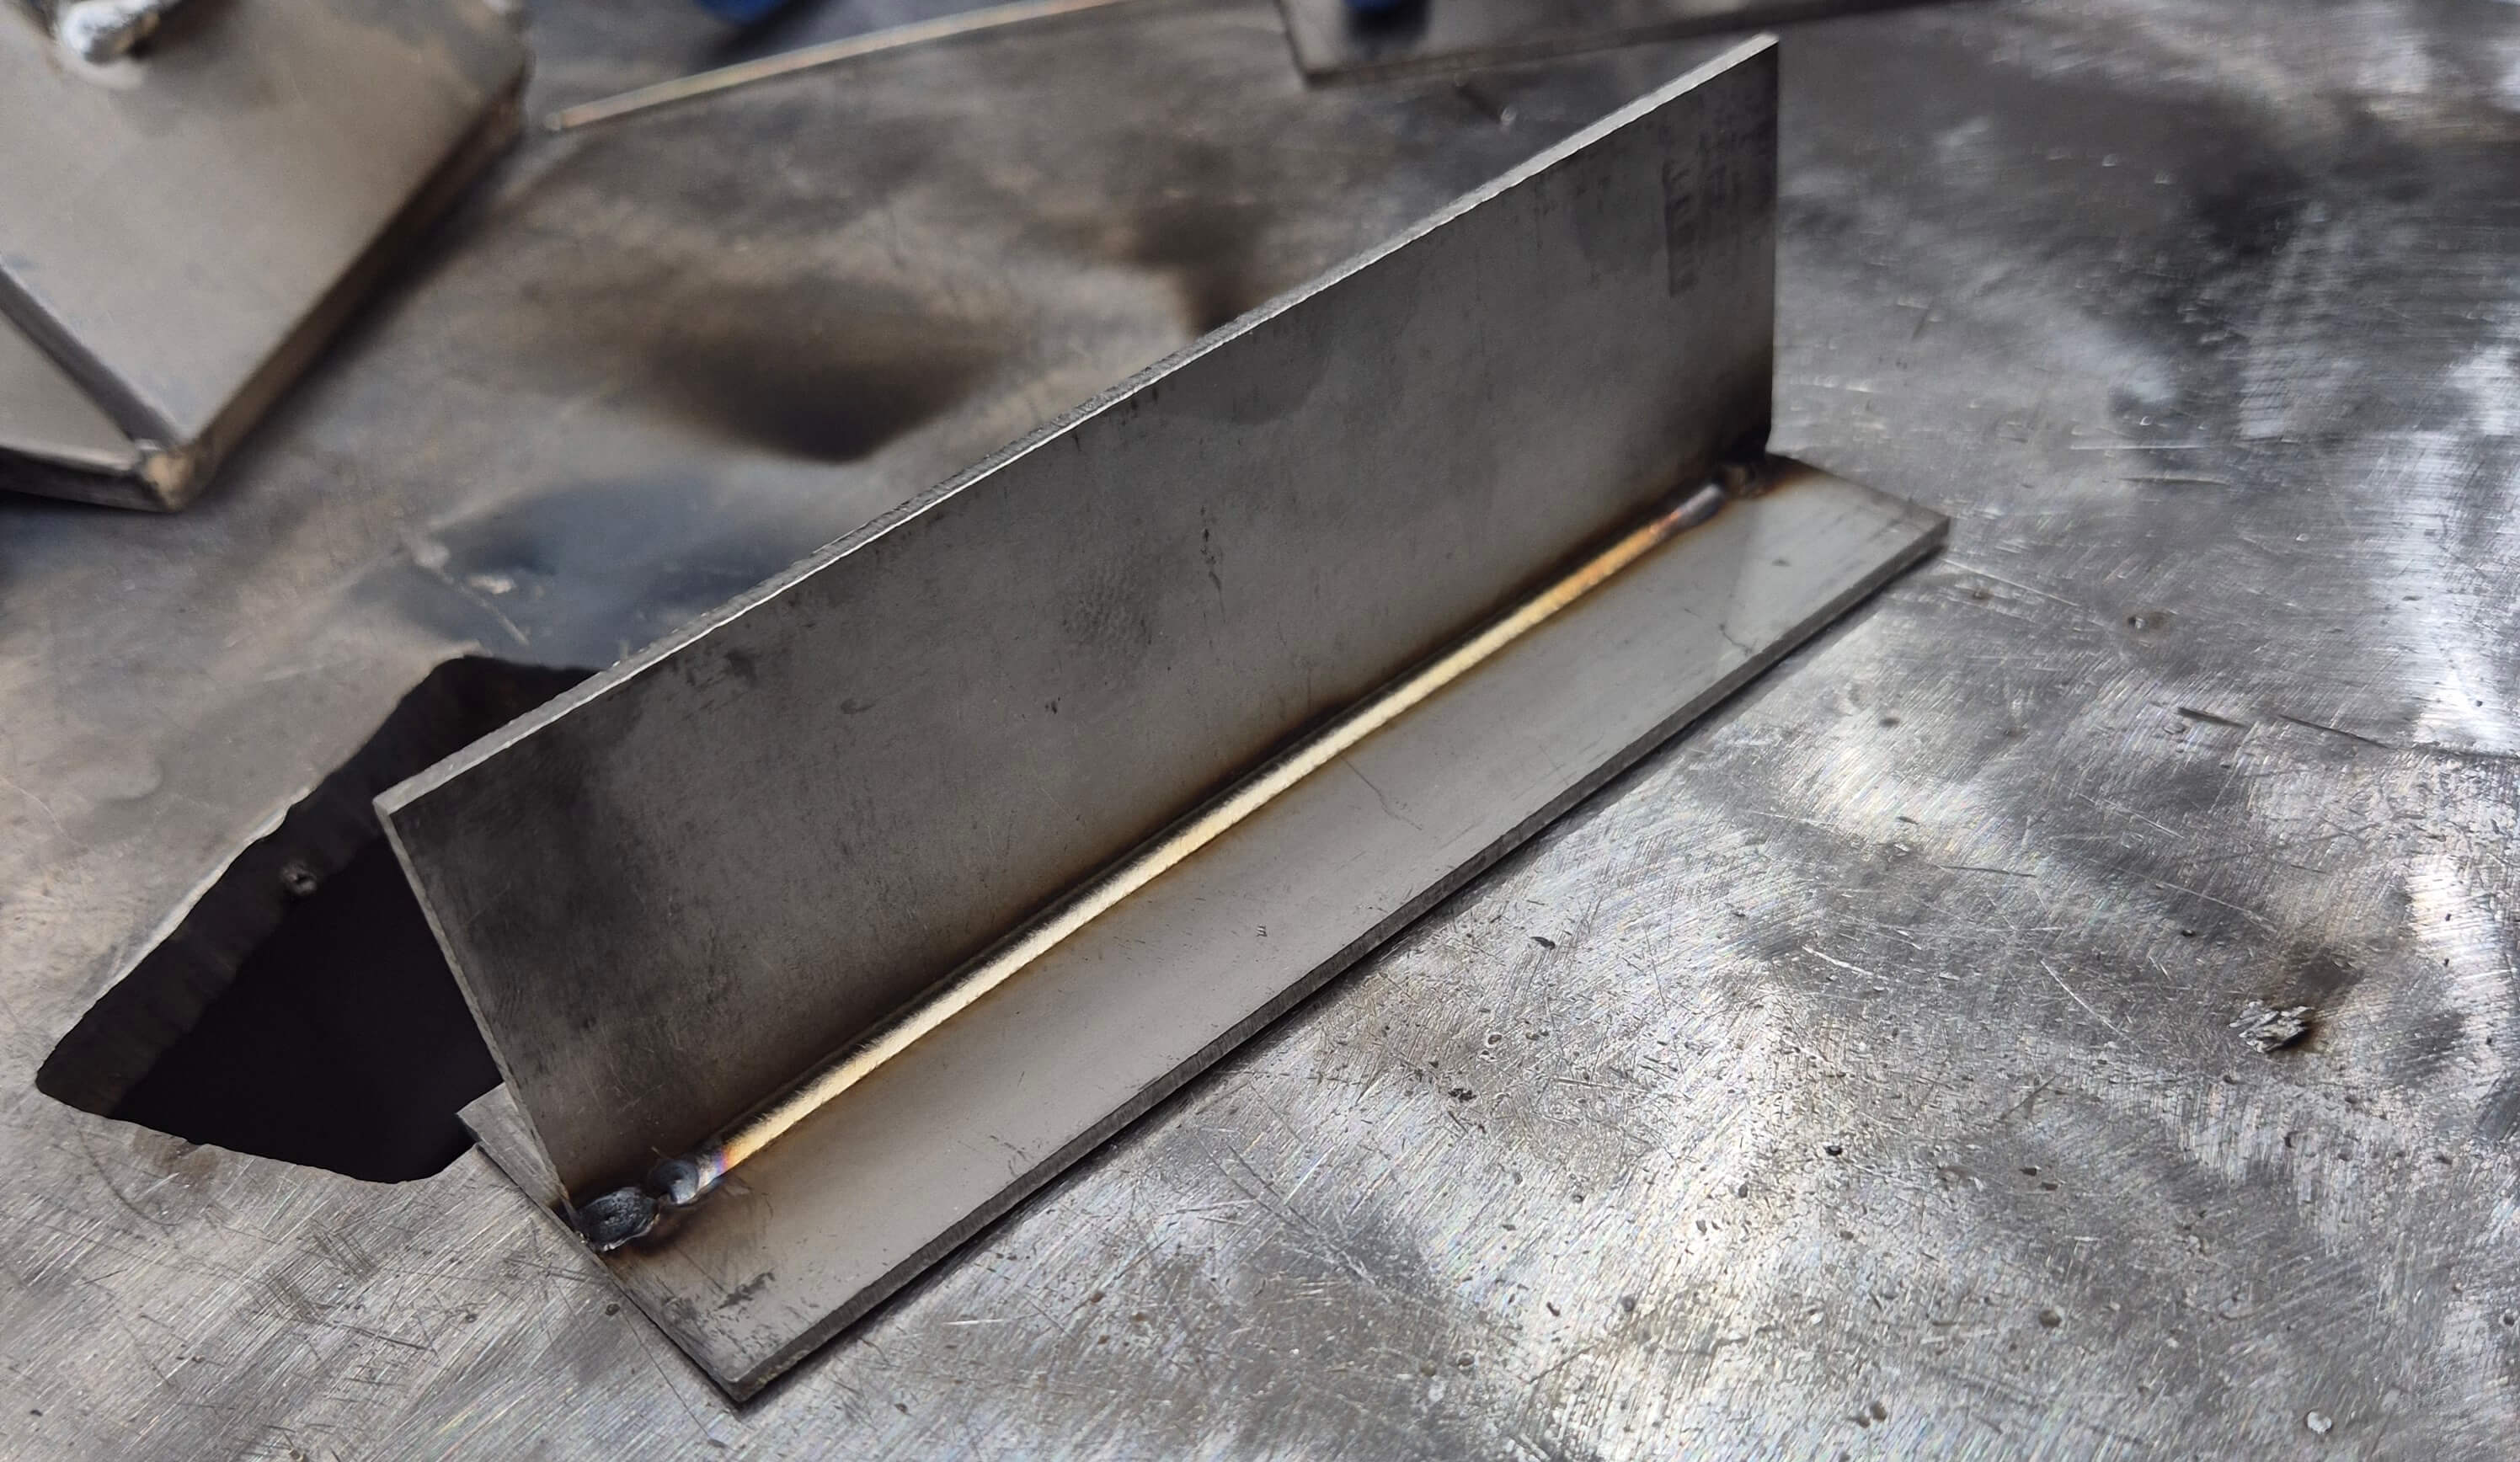
- После перемещения головки расплав кристаллизуется. На месте обработки формируется сварной шов.
В зону сварки обычно подаётся защитный газ. Он помогает ограничить взаимодействие нагретого металла с окружающей атмосферой. Если технология предусматривает присадку, механизм подачи направляет проволоку в сварочную ванну.
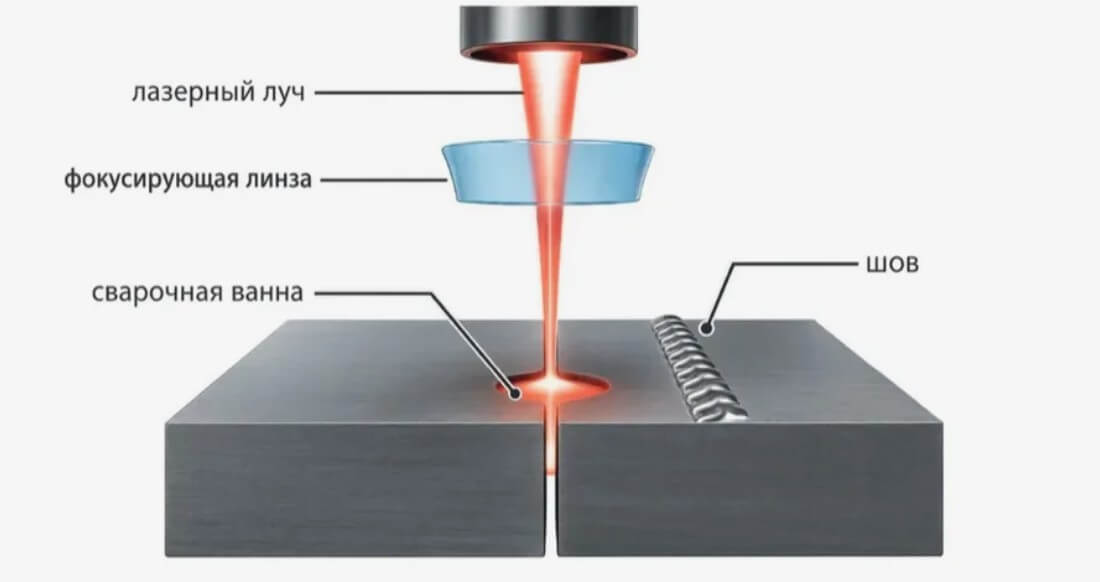
Лазерный луч — это источник энергии, а не присадочный материал. Шов образуется из расплавленного металла деталей и, при необходимости, добавленной проволоки.
Что означает глубина проплавления
В зависимости от мощности и параметров процесса сварка может происходить преимущественно за счёт теплопроводности либо с образованием парогазового канала — так называемого «замочного отверстия». Во втором случае энергия проникает глубже в материал.
Однако мощность источника сама по себе не определяет доступную толщину металла. На проплавление также влияют:
- марка и отражательная способность материала;
- размер пятна и положение фокуса;
- скорость перемещения головки;
- параметры колебания луча, если они предусмотрены;
- геометрия соединения и сборочный зазор;
- использование присадки.
Поэтому заявленные возможности аппарата необходимо проверять на деталях, соответствующих реальной производственной задаче.
Из чего состоит аппарат ручной лазерной сварки
Лазерный сварочный аппарат — это система взаимосвязанных узлов. Качество и стабильность обработки зависят не только от источника, но и от охлаждения, состояния оптики, газоснабжения и настроек.
| Узел | Назначение |
| Лазерный источник | Формирует излучение с заданными характеристиками |
| Оптоволоконный кабель | Передаёт излучение к рабочей головке |
| Сварочный пистолет | Позволяет оператору направлять луч в зону соединения |
| Оптическая система | Формирует и фокусирует луч |
| Защитное стекло | Предохраняет внутреннюю оптику от загрязнений и брызг |
| Система охлаждения | Отводит тепло от предусмотренных конструкцией компонентов |
| Панель управления | Используется для настройки режимов и контроля состояния |
| Газовая система | Обеспечивает подачу защитного газа |
| Механизм подачи проволоки | Подаёт присадку, если она требуется по технологии |
| Системы контроля и блокировок | Контролируют предусмотренные параметры и ограничивают работу при определённых неисправностях |
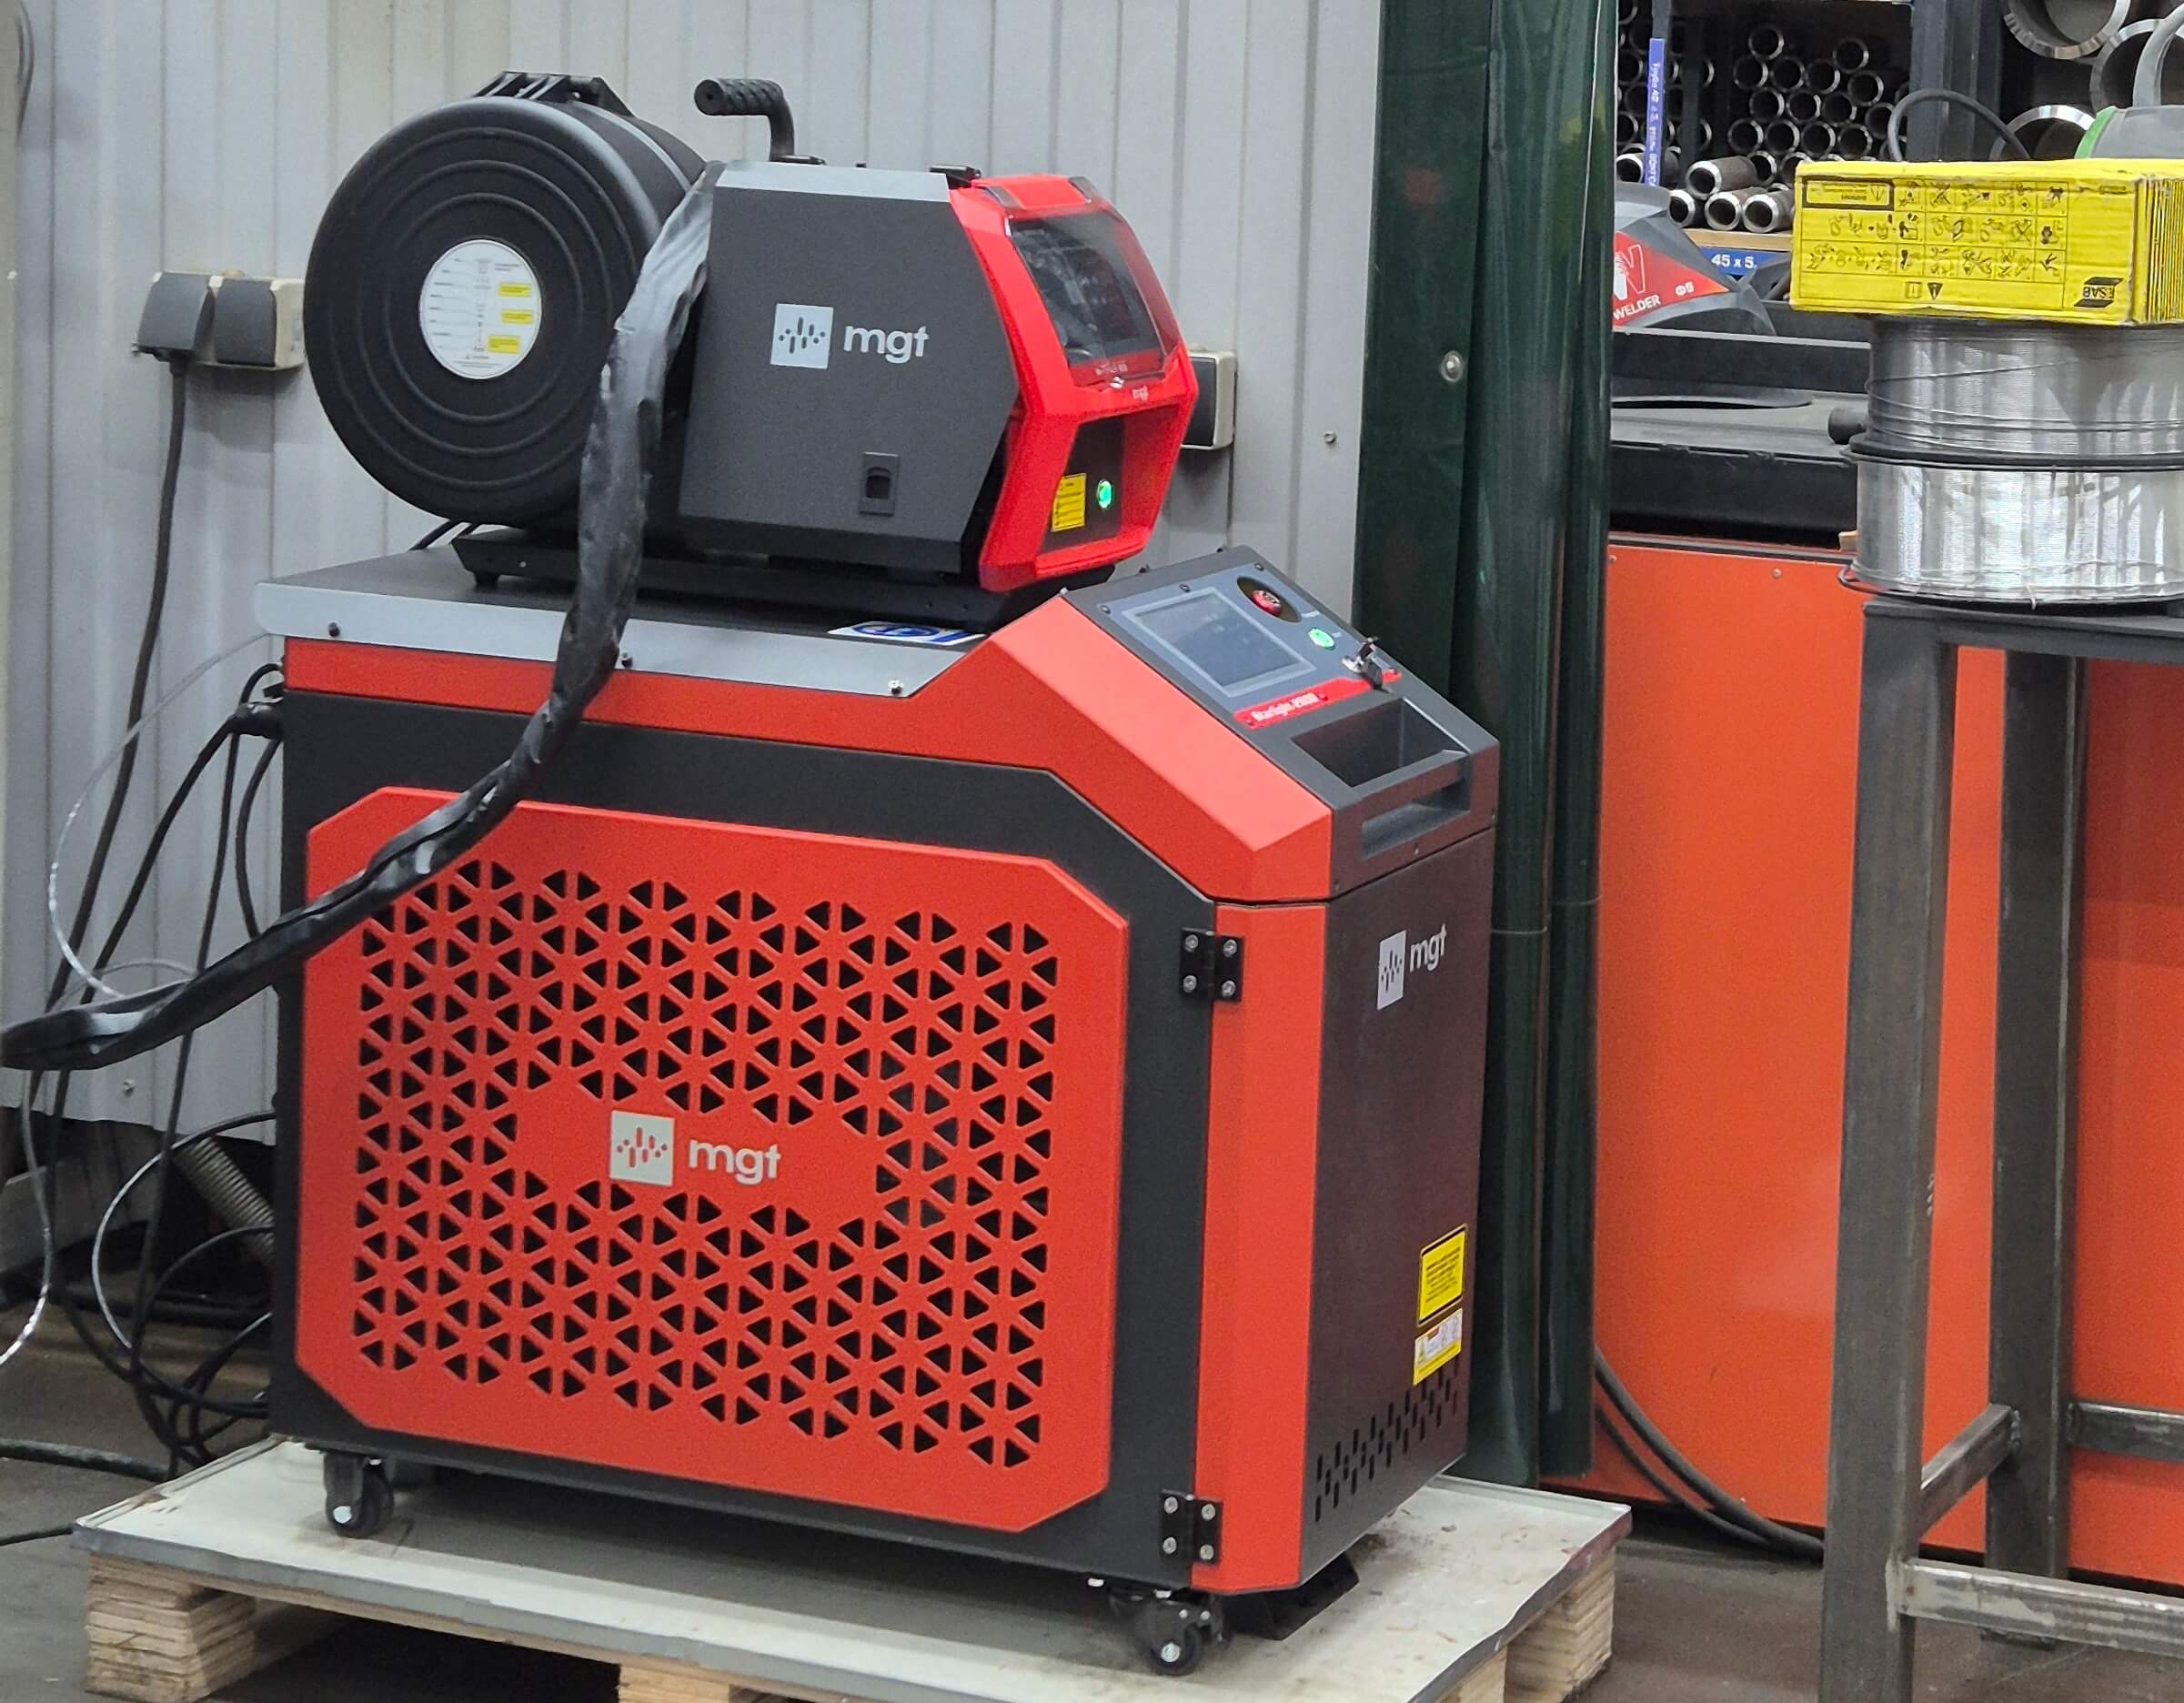
Лазерный источник
Для ручной сварки металла широко применяются волоконные источники. Их выходная мощность указывается в ваттах или киловаттах.
Важно различать мощность лазерного излучения и потребляемую электрическую мощность. Например, обозначение «2 кВт» может относиться к источнику, тогда как вся установка потребляет больше электроэнергии: она также питает охлаждение, электронику и вспомогательные устройства.
Ручная головка и оптика
Внутри головки расположены оптические элементы, формирующие рабочий пучок. В зависимости от конструкции может предусматриваться колебание луча, позволяющее изменять распределение энергии и ширину обработки.
Состояние защитного стекла напрямую влияет на работу оборудования. Загрязнения могут поглощать излучение, нагреваться и приводить к повреждению оптики. Осмотр и замену расходных элементов выполняют по инструкции производителя.
Воздушное или жидкостное охлаждение
В ручных лазерных аппаратах применяются разные способы охлаждения.
Воздушная система отводит тепло с помощью воздушного потока. Она не требует обслуживания жидкостного контура, но нуждается в свободной вентиляции и соблюдении условий эксплуатации.
Жидкостная система использует циркуляцию охлаждающей жидкости. Она требует контроля её состояния и обслуживания по регламенту.
Выбирать тип охлаждения следует с учётом мощности аппарата, продолжительности работы и условий цеха, а не только удобства обслуживания.
Зачем нужна присадочная проволока
Ручная лазерная сварка может выполняться с присадкой и без неё.
Без проволоки соединение формируется за счёт расплавления кромок. Такой вариант требует подходящей геометрии стыка и качественной сборки.
С проволокой в сварочную ванну добавляется металл. Присадка помогает сформировать требуемое сечение шва и может применяться при наличии допустимого технологического зазора.
При этом проволока не компенсирует любые ошибки подготовки. Чрезмерный зазор, смещение кромок или загрязнение поверхности способны привести к дефектам даже при автоматической подаче присадки.
Чем лазерная сварка отличается от TIG и MIG/MAG
Главное различие — способ передачи энергии металлу.
При TIG дуга горит между неплавящимся вольфрамовым электродом и изделием. Присадочный материал при необходимости подают отдельно.
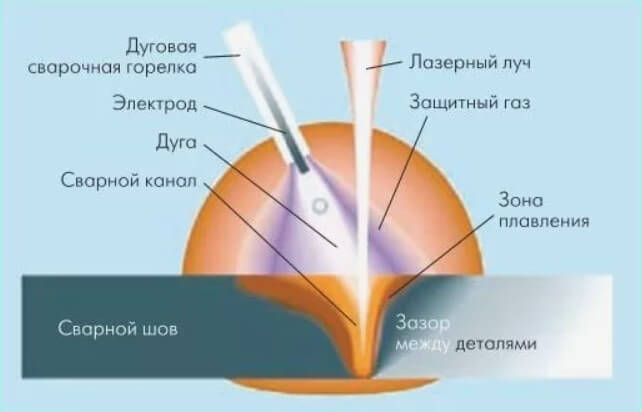
При MIG/MAG дуга возникает между непрерывно подаваемой плавящейся проволокой и деталью. Проволока одновременно служит электродом и присадкой.
При лазерной сварке нагрев обеспечивает сфокусированное излучение. Сварочная дуга отсутствует, а проволока, если используется, выполняет роль присадочного материала.
| Критерий | Ручная лазерная сварка | TIG | MIG/MAG |
| Источник нагрева | Лазерное излучение | Электрическая дуга | Электрическая дуга |
| Присадка | По необходимости | По необходимости | Плавящаяся проволока подаётся непрерывно |
| Характер нагрева | Локализованный, зависит от настроек | Зависит от режима и техники сварки | Зависит от режима и переноса металла |
| Скорость | Может быть высокой на подходящих соединениях | Нередко ниже на сопоставимых тонколистовых изделиях | Высокая производительность на многих задачах |
| Подготовка соединения | Часто требует точной сборки | Важны чистота и подготовка | Требования зависят от технологии |
| Последующая зачистка | Может быть сокращена | Зависит от качества шва и требований | Зависит от режима, брызг и требований |
| Организация рабочего места | Специальная защита от лазерного излучения | Защита от дуги, выделений и других рисков | Защита от дуги, брызг, выделений и других рисков |
Лазерная сварка не является универсальной заменой дуговым процессам. На одних изделиях она помогает ускорить работу и уменьшить доводку, на других TIG или MIG/MAG оказываются технологически и экономически предпочтительнее.
Преимущества и ограничения ручной лазерной сварки
При правильно подобранной технологии оборудование может обеспечить:
- снижение теплового воздействия на прилегающие участки;
- уменьшение деформаций тонкостенных деталей;
- высокую скорость выполнения отдельных соединений;
- аккуратный шов и сокращение объёма зачистки;
Но результат зависит от условий работы. Нельзя заранее гарантировать отсутствие прожогов, пор, трещин или необходимости шлифования.
Отдельного внимания требуют алюминий, медь, оцинкованные и разнородные материалы. Их свойства влияют на поглощение энергии, образование сварочной ванны и качество соединения. Возможность обработки подтверждают подбором технологии и испытаниями.
Как выбрать оборудование для ручной лазерной сварки
Начинать подбор следует не с максимальной мощности, а с характеристик изделия. Подготовьте исходные данные:
- Марки металлов и диапазон толщин.
- Чертежи или фотографии соединений.
- Требования к прочности, герметичности и внешнему виду.
- Планируемый объём и продолжительность работы.
- Сведения об электроснабжении и доступной площади.
- Необходимость подачи проволоки, резки и очистки.
Некоторые аппараты объединяют три функции: сварку, резку и очистку. При этом возможности каждого режима необходимо оценивать отдельно. Толщина, заявленная для сварки, не определяет автоматически допустимую толщину резки.
Требования к безопасности
Ручное управление не снижает опасность лазерного излучения. Прямой луч и его отражения могут причинить тяжёлые повреждения глаз и кожи. Излучение распространённых волоконных сварочных лазеров находится в ближнем инфракрасном диапазоне и не видно глазом.
Для работы необходимы:
- специально организованная зона с подходящим защитным ограждением;
- ограничение доступа посторонних;
- средства защиты, рассчитанные на характеристики лазера;
- удаление дыма и аэрозолей;
- обучение персонала;
- соблюдение требований электрической и пожарной безопасности.
Защитные очки не заменяют ограждение рабочей зоны, а обычная сварочная маска не заменяет лазерную защиту. Конкретные меры определяют по документации оборудования и результатам оценки рисков.
Подбор лазерного оборудования в ЭКОСВАР
В разделе «Лазерное оборудование» представлены аппараты для ручной обработки металла. При подборе важно сопоставить мощность, систему охлаждения, комплектацию и условия подключения с реальными задачами производства.
ЭКОСВАР поможет подобрать оборудование для ручной лазерной сварки с учётом материала, конструкции деталей и планируемой загрузки. Работаем с предприятиями Сибири и Дальнего Востока.
Отправьте фотографии или чертежи изделий, укажите марку металла, толщину и необходимые операции — обсудим подходящую конфигурацию.
Email: Этот адрес электронной почты защищен от спам-ботов. У вас должен быть включен JavaScript для просмотра.
Телефон: +7 (3952) 745-543
Бесплатно по России: 8-800-201-57-43