 Город:

Сварочная оснастка и позиционеры для роботизированной сварки
Промышленный робот точно повторяет заданные движения, но для стабильного результата этого недостаточно. Заготовки должны занимать предусмотренное положение, соединения — оставаться доступными для горелки, а фиксация — учитывать нагрузки и нагрев. Эти задачи решаются при помощи правильно спроектированной оснастки.
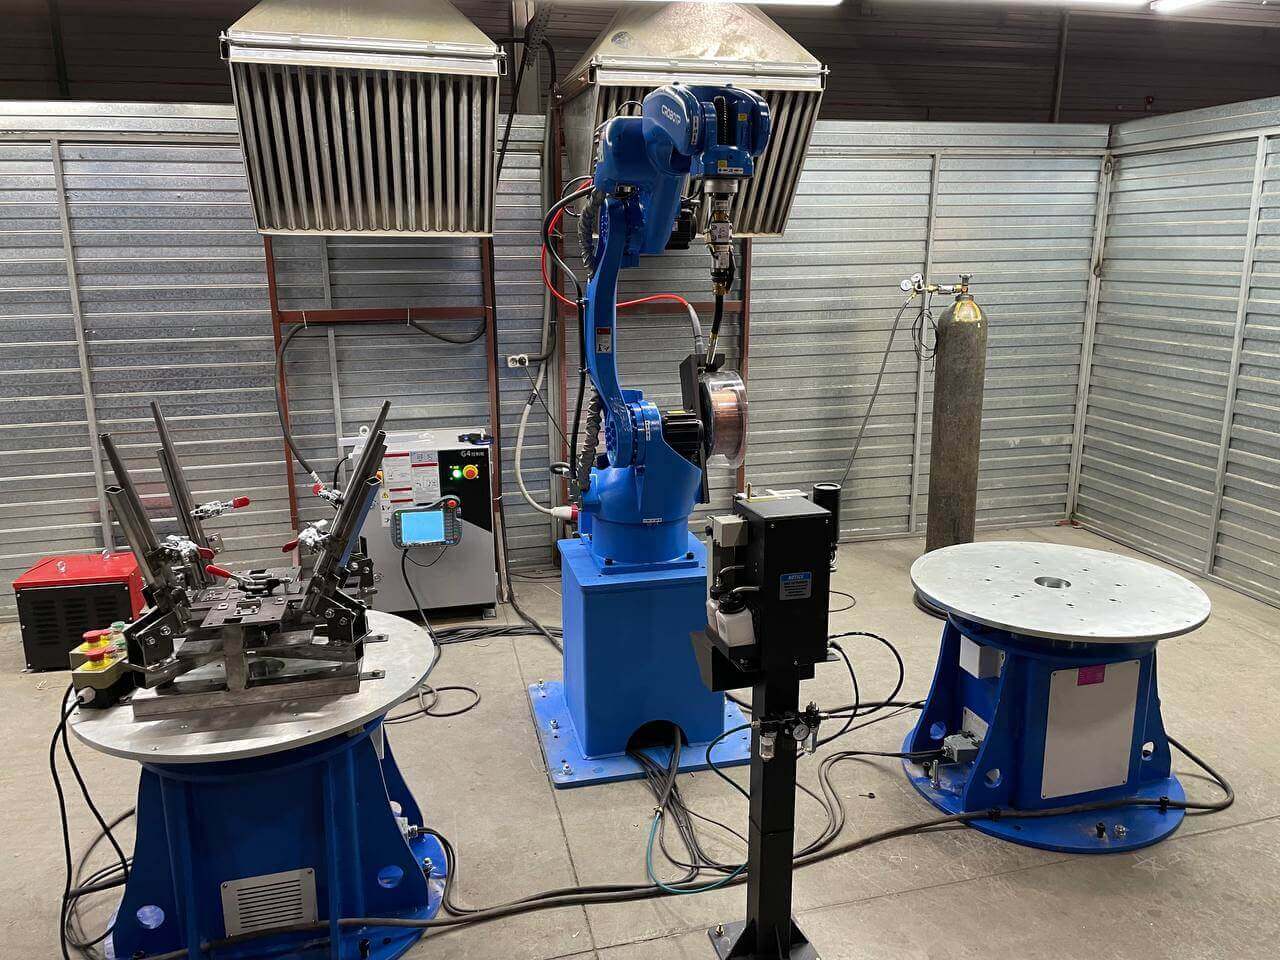
Сварочный кондуктор устанавливает и удерживает детали, а позиционер изменяет положение закреплённого изделия относительно инструмента. Вместе они помогают организовать повторяемый процесс, сократить ручные переустановки и эффективнее использовать возможности манипулятора.
ЭКОСВАР разрабатывает и изготавливает сварочные кондукторы под задачи клиента, подбирает позиционеры и объединяет оборудование в роботизированный комплекс. Решение проектируется под конкретные изделия, требования к соединениям и планируемый объём выпуска.
Зачем нужна сварочная оснастка
При ручной работе сварщик может заметить смещение заготовки и скорректировать движение горелки. При сварке роботом исходной основой служит подготовленная программа. Если положение деталей меняется, запрограммированная траектория может перестать совпадать с соединением.
Системы поиска и слежения помогают учитывать определённые отклонения, но не заменяют правильную сборку и фиксацию.
Сварочная оснастка необходима, чтобы:
- повторяемо устанавливать заготовки;
- выдерживать взаимное расположение деталей и сборочные зазоры;
- удерживать элементы во время выполнения соединений;
- обеспечивать доступ инструмента;
- сокращать время загрузки и снятия изделия;
- ограничивать перемещения деталей при нагреве.
При этом оснастка не гарантирует полного отсутствия деформаций. Результат зависит также от конструкции изделия, режима, последовательности швов и условий охлаждения.
Что такое сварочный кондуктор
Сварочный кондуктор — сборочно-сварочное приспособление, которое задаёт положение деталей и удерживает их в течение предусмотренных технологией операций. Его можно установить на столе или закрепить на позиционере.
В конструкцию входят основание, опоры, упоры, установочные элементы и прижимы. При необходимости предусматривают сменные элементы, датчики наличия деталей и контроль состояния зажимов.
Важно различать две функции:
- базирование определяет положение заготовки;
- закрепление удерживает её в этом положении.
Прижим не должен случайно смещать деталь с баз или деформировать тонкостенный элемент. Поэтому расположение опор и направление усилий продумывают совместно.
Повторяемость установки
Для жёстких деталей часто применяют принцип базирования «3–2–1»: три опорные точки задают основную плоскость, две — направляющую, одна — окончательное положение. Однако это не универсальная схема для любого изделия. Гибкие листы, трубы и пространственные сборки могут требовать другой организации опор.
Задача конструктора — обеспечить определённое положение заготовки без лишних связей, затрудняющих установку или создающих нежелательные напряжения.
Выбор прижимов
Тип фиксации зависит от размеров изделия, производственной программы и требуемого усилия.
| Вид прижимов | Особенности применения |
| Ручные быстрозажимные | Удобны для оперативной установки деталей |
| Винтовые | Позволяют регулировать усилие, но требуют больше времени на обслуживание |
| Пневматические | Подходят для повторяющихся циклов и управляемой последовательности фиксации |
| Гидравлические | Применяются при необходимости значительных усилий с учётом требований конструкции |
Автоматизация зажимов может сократить вспомогательное время. Для включения в общий цикл предусматривают необходимые датчики, блокировки и условия разрешения запуска.
Как оснастка помогает управлять сварочными деформациями
Неравномерный нагрев и последующее охлаждение вызывают усадку металла. В результате могут изменяться углы, размеры и форма изделия.
Жёсткая фиксация ограничивает перемещения, но не устраняет причины деформаций. Кроме того, чрезмерное закрепление способно увеличить остаточные напряжения, а после освобождения детали часть изменения формы может проявиться вновь.
Поэтому при разработке кондуктора рассматривают комплекс мер:
- последовательность выполнения соединений;
- расположение опор и прижимов;
- распределение тепловложения;
- момент освобождения изделия;
- применение подкладок и теплоотводящих элементов;
- предварительную компенсацию деформаций, если она обоснована.
Медные подкладки и другие теплоотводящие элементы используют только там, где они совместимы с материалом и технологией. Ускоренное охлаждение не всегда полезно: оно может изменить свойства соединения. Компенсационные смещения также назначают по расчёту и результатам пробной сварки, а не по универсальным значениям.
Для чего применяется позиционер для сварки
Позиционер поворачивает или наклоняет закреплённое изделие, помогая подвести соединение в удобное рабочее положение.
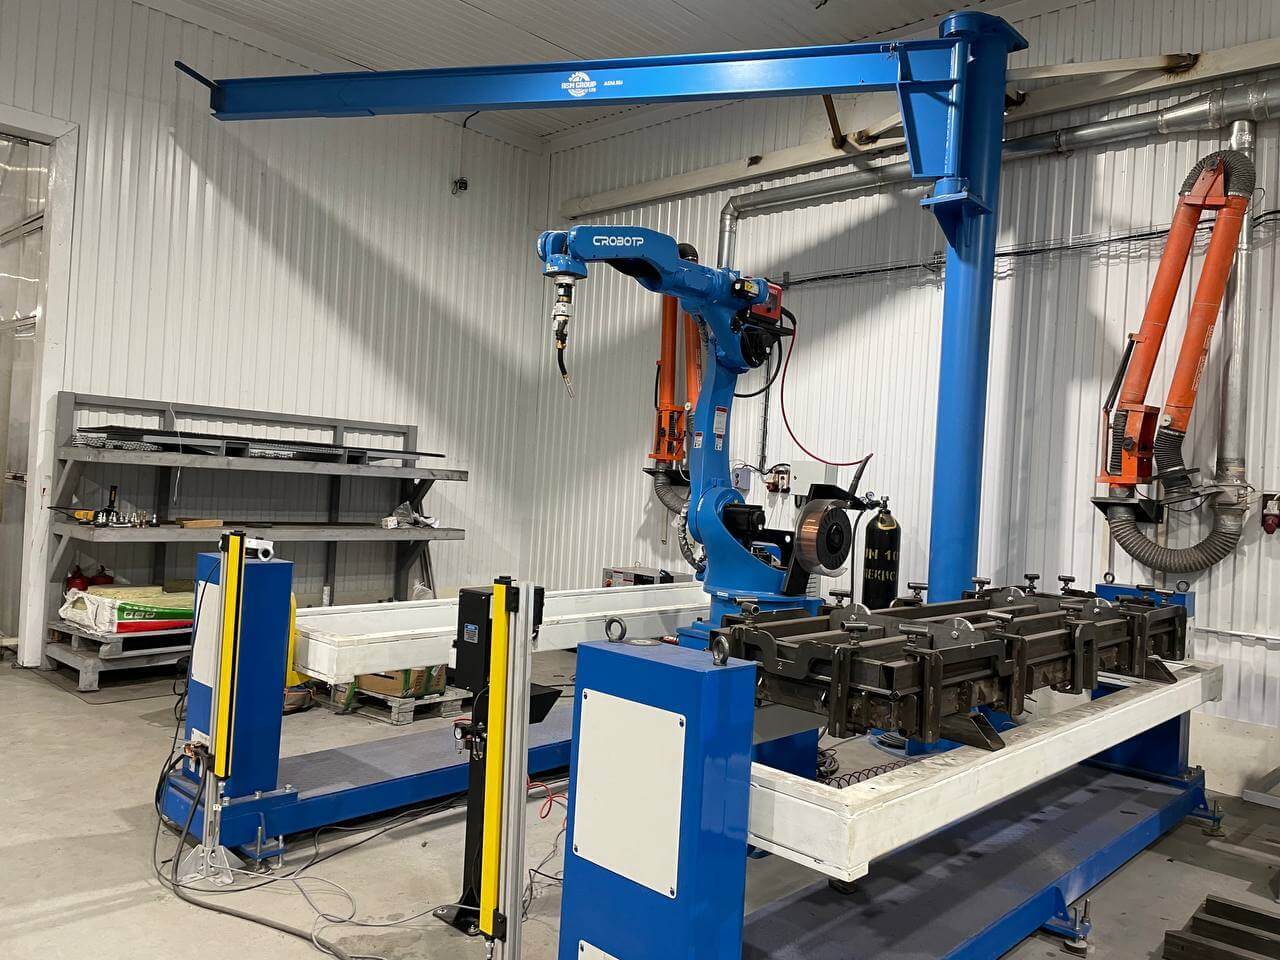
Сварка на позиционере позволяет менять ориентацию заготовки без её снятия с кондуктора. Это особенно полезно для рам, корпусов, кронштейнов и других узлов со швами на нескольких сторонах.
Позиционирование помогает:
- улучшать доступ горелки к соединениям;
- выбирать подходящее пространственное положение шва;
- уменьшать количество ручных переустановок;
- поддерживать требуемую ориентацию инструмента;
- рациональнее использовать рабочую зону робота.
Нижнее положение часто удобно для ведения процесса, но оптимальная ориентация определяется технологией. Один только поворот изделия не обеспечивает качество без правильно выбранных режимов.
Когда можно обойтись без позиционера
Если все необходимые соединения доступны на неподвижной заготовке, достаточно стола с кондуктором. Дополнительные оси в таком случае могут не дать оправданного преимущества.
Роботизированная сварка не требует обязательного позиционера в каждом проекте. Его необходимость определяют по геометрии изделия, доступности соединений и ожидаемому эффекту.
Как выбрать позиционер
Подбор нельзя выполнять только по массе заготовки. В расчёт включают деталь, кондуктор, прижимы и другие перемещаемые элементы.
Основные параметры:
- суммарная масса нагрузки;
- положение центра тяжести;
- допустимые моменты и нагрузки на опоры;
- габариты и инерция сборки;
- требуемые скорость и точность позиционирования;
- количество осей;
- совместимость с системой управления.
При смещённом центре тяжести допустимая нагрузка может оказаться ниже номинальной грузоподъёмности. Поэтому используют характеристики и нагрузочные диаграммы производителя.
| Решение | Для каких задач рассматривают |
| Одноосевой позиционер | Поворот изделия вокруг одной оси |
| Двухосевой позиционер | Изменение ориентации в двух направлениях |
| Схема «приводная стойка — опорная стойка» | Работа с протяжёнными изделиями |
| Многопозиционная система | Разделение рабочих мест и организация загрузки |
Согласованная работа позиционера и робота
Есть два основных режима. В первом позиционер поворачивает деталь, останавливается, после чего начинается сварка. Во втором изделие и манипулятор движутся согласованно во время выполнения соединения.
Для полноценной координации требуется поддержка внешних осей контроллером, настройка кинематики и калибровка. Обмена дискретными сигналами достаточно для отдельных команд, но недостаточно для непрерывного согласованного движения.
Если предусмотрены две рабочие зоны, загрузка одной из них во время сварки в другой возможна только при соответствующей организации безопасности и блокировок. Потенциальный выигрыш оценивают по реальному циклу, включая установку и снятие деталей.
Разработка и изготовление кондукторов в ЭКОСВАР
ЭКОСВАР может разработать сварочную оснастку с нуля или проработать её совместно с техническими специалистами заказчика. Мы рассматриваем кондуктор как часть общей технологии, а не как отдельное приспособление.
Работа включает несколько этапов:
- Анализ изделий. Изучаем чертежи, модели, материалы, допуски и требования к соединениям.
- Выбор компоновки. Определяем необходимость позиционера и расположение оборудования.
- Проектирование оснастки. Разрабатываем базы, прижимы и порядок установки заготовок.
- Проверка доступности. Оцениваем подход горелки, зазоры и возможность снятия изделия.
- Изготовление и сборка. Производим элементы кондуктора и проверяем его работу.
- Технологическая отработка. Уточняем программу и фиксацию по результатам пробных операций.
Материалы основания, износостойких баз и сменных элементов выбирают по нагрузкам и условиям эксплуатации. Необходимость стабилизации сварной рамы, механической обработки и дополнительных расчётов определяется конструкцией.
Оснастка под ваш проект роботизации
Правильно подобранный манипулятор важен, но успешная сварка роботом зависит от всей системы: подготовки заготовок, кондуктора, позиционирования, источника и программы.
ЭКОСВАР — официальный интегратор роботизированных комплексов. Мы разрабатываем и изготавливаем кондукторы под задачи клиента, подбираем оборудование и объединяем его для реализации проекта роботизации.
Решения представлены в разделах «Сварочные роботы» и «Промышленные роботы».
Нужна сварочная оснастка для вашего изделия? Отправьте чертежи или 3D-модели, сведения о материалах, объёме выпуска и требованиях к соединениям. Если кондуктор уже используется, приложите его фотографии и описание возникающих сложностей — это поможет определить подходящее решение.
Запросить ТКП 
Email: Этот адрес электронной почты защищен от спам-ботов. У вас должен быть включен JavaScript для просмотра.
Телефон: +7 (3952) 745-543
Бесплатно по России: 8-800-201-57-43