 Город:

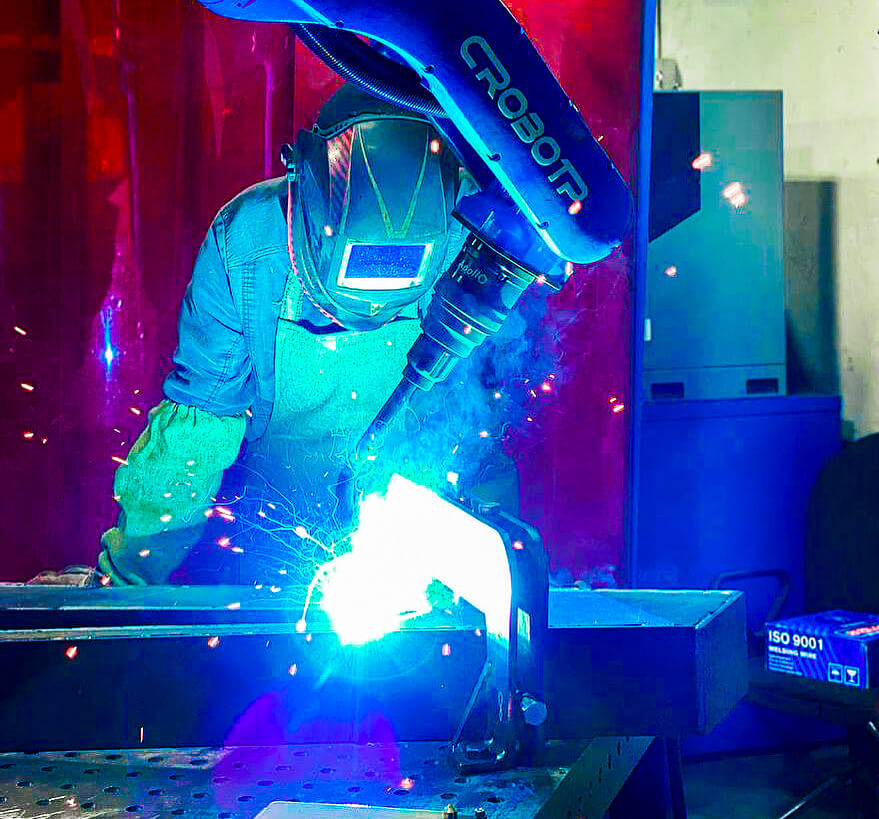
Почему роботизация сварки становится первым шагом к автоматизации производства
Когда завод рассматривает внедрение промышленных роботов, сварочный участок нередко оказывается среди первых кандидатов на модернизацию. Причины понятны: нехватка специалистов, повторяющиеся операции, требования к качеству соединений и необходимость увеличивать выпуск без постоянного расширения штата.
Однако утверждение «проектов по роботизации сварки больше, чем по всем другим направлениям» требует уточнения. Его нельзя автоматически распространять на весь мировой рынок. Количество проектов, число установленных роботов и специализация конкретного интегратора — разные показатели.
Корректнее говорить так: роботизированная сварка — одно из наиболее заметных направлений автоматизации металлообрабатывающих производств. Для многих предприятий именно она становится удобной отправной точкой промышленной роботизации.
Разберёмся, почему это происходит, что показывают аналитические данные и в каких случаях начинать следует совсем с другой операции.
Что говорит статистика: роботизация растёт не только за счёт сварки
Согласно отчёту World Robotics 2025 Международной федерации робототехники — IFR, в 2024 году в мире установили 542 076 промышленных роботов. Годовой объём внедрений четвёртый год подряд превышал полмиллиона единиц.
В структуре установок по отраслям заказчиков распределение было следующим:
| Отрасль | Доля мировых установок промышленных роботов в 2024 году |
| Электротехническая и электронная промышленность | 24% |
| Автомобилестроение | 23% |
| Металлообработка и машиностроение | 16% |
| Производство пластмасс и химическая промышленность | 5% |
| Пищевая промышленность и производство напитков | 4% |
Источник: IFR, World Robotics 2025 — Industrial Robots, Executive Summary.
Эти данные важно интерпретировать правильно. Отрасль заказчика не равна выполняемой операции. В машиностроении роботы не только сваривают, но и загружают станки, перемещают заготовки, собирают узлы и обрабатывают поверхности. В автомобилестроении применяются сварка, окраска, сборка и другие процессы.
Поэтому приведённые цифры не доказывают мировое лидерство сварки по количеству проектов. Зато показывают значительный масштаб отраслей, в которых сварочная роботизация востребована.
Дополнительный показатель: доля металлообработки и машиностроения выросла с 14% до 16% мировых установок за год. Это свидетельствует о расширении роботизации в секторе, но не позволяет приписать весь прирост сварочным операциям.
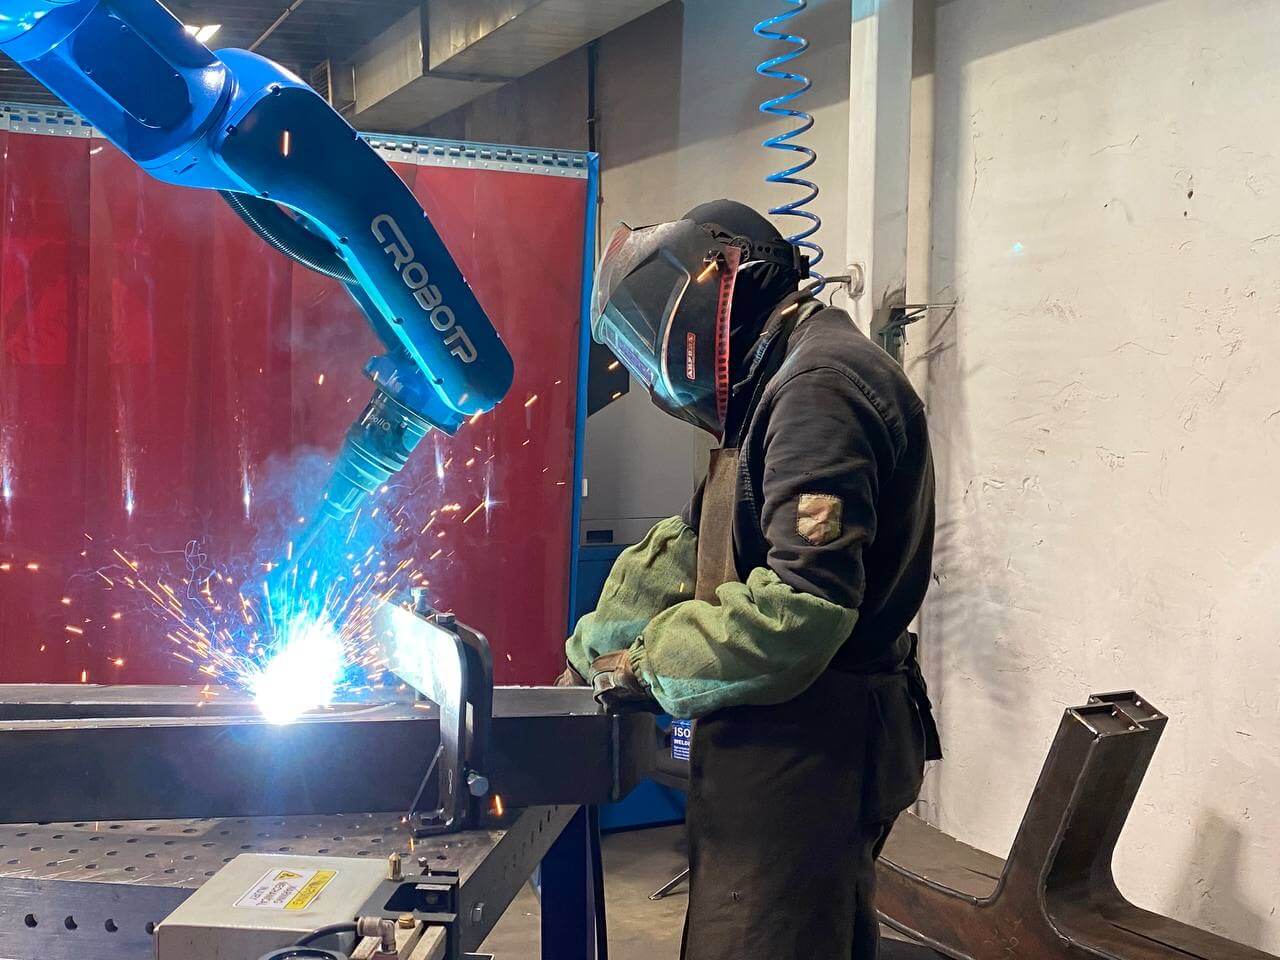
Почему сварочных проектов особенно много в поле зрения металлообработки
Предприятие, выпускающее рамы, корпуса, котлы, кронштейны или другие металлоконструкции, сталкивается со сваркой ежедневно. Для такого заказчика соответствующие проекты закономерно оказываются заметнее автоматизации пищевых линий или сборки электроники. Тем не менее, сварка применяется в производстве множества изделий и именно с нее зачастую начинается роботизация производства. Отметим основные причины данного факта.
1. Сварка часто становится ограничением для выпуска продукции
Предприятие может ускорить раскрой металла, приобрести современный гибочный пресс и наладить снабжение, но по-прежнему не выполнять производственный план. Если детали накапливаются перед сварочным участком, дальнейшее расширение предыдущих переделов проблему не решает.
В такой ситуации автоматизация направляется туда, где находится ограничение пропускной способности.
Например, заготовительный участок уже обеспечивает необходимое количество деталей, но сварщики не успевают собирать и обваривать изделия. Роботизация повторяющихся швов может разгрузить этот этап и дать производственный эффект без перестройки всего завода.
Однако сначала требуется проверить причину задержек. Если основное время уходит на ожидание комплектующих, исправление заготовок или ручную сборку, установка манипулятора сама по себе не устранит простои.
Роботизировать следует узкое место процесса, а не просто самую заметную операцию.
2. Дефицит сварщиков делает задачу срочной
Квалифицированный сварщик должен понимать технологию, выдерживать требования к соединению и уверенно работать с конкретными материалами. Найти такого специалиста и быстро заменить его при необходимости непросто.
Роботизированный комплекс позволяет передать оборудованию часть повторяющихся операций. При этом предприятие не отказывается от профессиональных компетенций: они нужны для подготовки технологии, наладки, проверки результата и обслуживания участка.
Меняется распределение работы:
- робот выполняет подготовленные движения и сварочные команды;
- оператор устанавливает заготовки и контролирует цикл;
- технолог выбирает режимы и последовательность соединений;
- специалист по качеству проверяет соответствие изделий требованиям.
Кадровый фактор подтверждается и международной аналитикой. В материалах IFR к отчёту World Robotics 2025 нехватка работников названа одним из факторов спроса на роботизацию.
При этом нельзя обещать, что один оператор сможет обслуживать любое количество роботов. Его загрузка зависит от длительности цикла, массы заготовок, сложности установки и организации рабочих мест.
3. Повторяющиеся швы удобно переводить в программу
Для автоматизации особенно подходят операции, которые можно формализовать: определить положение детали, траекторию инструмента и последовательность действий.
Серийная сварка часто соответствует этим условиям. Если предприятие выпускает одинаковые корпуса, рычаги или сварные рамы, можно подготовить программу и использовать её для следующей партии.
Робот воспроизводит:
- маршрут движения горелки;
- её ориентацию относительно соединения;
- скорость сварки;
- команды запуска и завершения процесса;
- переходы между швами;
- взаимодействие с позиционером и другим оборудованием.
Но повторяемая программа требует повторяемой заготовки. Большие колебания зазоров, неточная сборка и смещение деталей способны нарушить результат даже при исправной работе манипулятора.
Поэтому роботизация сварки начинается с оценки подготовки деталей и оснастки, а не с выбора модели по цене.
4. Для сварки существует развитая технологическая база
В сварочной роботизации уже сформировалась экосистема совместимых решений: источников питания, горелок, механизмов подачи проволоки, позиционеров, станций очистки и средств поиска соединения.
Наличие готовых компонентов сокращает объём разработки по сравнению с задачей, где приходится создавать уникальный инструмент и новую технологию взаимодействия с изделием.
Например, для автоматизации нестандартной сборки могут потребоваться сложные захваты, распознавание положения деталей и контроль усилия. Для типового сварочного узла часть инженерных решений уже известна и проверена практикой.
Это не делает все сварочные проекты простыми. Работа с крупногабаритными изделиями, нестабильной геометрией или труднодоступными соединениями требует отдельной проработки.
Тем не менее развитая компонентная база делает старт более предсказуемым. Варианты оборудования представлены в разделе «Сварочные роботы».
5. Можно начать с отдельной ячейки
Для первого проекта не всегда требуется автоматизировать всю линию. Предприятие может выбрать одну группу изделий и выделить под неё самостоятельный сварочный участок.
Это позволяет ограничить масштаб изменений:
- определить конкретную номенклатуру;
- подготовить оснастку под выбранные детали;
- проверить технологию на образцах;
- организовать загрузку и выгрузку;
- обучить сотрудников;
- оценить работу комплекса в производстве.
Такой формат удобен для поэтапной модернизации. После освоения первого участка предприятие получает практические данные для дальнейших решений.
Однако автономность ячейки не означает независимость от остального завода. Для её загрузки по-прежнему нужны подготовленные заготовки, исправная оснастка и своевременный контроль продукции.
6. Результат можно оценить на понятных показателях
Сварочная операция имеет измеримые характеристики: время выполнения, длину соединений, расход материалов, объём исправлений и количество годных изделий.
Это упрощает сравнение текущего и предлагаемого процесса. Для оценки используют:
| Показатель | Что необходимо учитывать |
| Продолжительность цикла | Не только горение дуги, но и все вспомогательные действия |
| Выпуск за смену | Реальную загрузку, переналадки и обслуживание |
| Качество продукции | Долю годных изделий и затраты на исправления |
| Расход материалов | Проволоку, газ и расходные элементы горелки |
| Трудозатраты | Подготовку, установку, контроль и обслуживание |
| Стоимость внедрения | Оборудование, оснастку, интеграцию, безопасность и обучение |
Частая ошибка — сравнивать полное время ручного изготовления с чистым временем роботизированной сварки. Такое сопоставление завышает ожидаемый эффект.
Для расчёта окупаемости необходимо учитывать весь производственный цикл. Универсальное обещание возврата инвестиций за определённое число месяцев без исходных данных не является полноценным экономическим обоснованием.
7. Качество процесса становится более управляемым
При ручной работе результат зависит от квалификации специалиста, удобства доступа к соединению и условий выполнения операции. Робот помогает воспроизводить отработанные движения и поддерживать выбранную скорость.
Однако высокая повторяемость — не гарантия отсутствия дефектов. Манипулятор способен так же последовательно повторять технологическую ошибку.
Для получения требуемого результата необходимо согласовать:
- подготовку и сборку деталей;
- положение инструмента;
- режим сварочного источника;
- порядок выполнения соединений;
- состояние горелки;
- защиту сварочной ванны;
- контроль готового изделия.
Системы поиска и слежения могут помогать корректировать траекторию в пределах своих возможностей. Но они не заменяют предусмотренные документацией методы проверки качества сварных соединений.
Почему другие направления иногда приоритетнее сварки
Распространённость технологии не делает её обязательным первым шагом для каждого предприятия.
Если станок простаивает из-за отсутствия оператора, больший эффект может дать автоматизация загрузки. Если готовая продукция скапливается на выходе линии, рациональнее рассмотреть упаковку или паллетирование. Если основную часть трудозатрат составляет зачистка, стоит оценить роботизированную обработку поверхности.
| Производственная ситуация | Возможное направление роботизации |
| Очередь одинаковых деталей перед сварочным постом | Сварка |
| Простои станков при загрузке и выгрузке | Обслуживание станочного оборудования |
| Большой объём ручной укладки продукции | Паллетирование |
| Повторяющаяся сборка небольших компонентов | Сборочные операции |
| Высокие трудозатраты на обработку поверхностей | Шлифовка и полировка |
| Многократное перемещение деталей между постами | Перекладка и транспортные операции |
Выбор начинают с производственного ограничения, а затем определяют технологию и оборудование. Подходящие решения можно изучить в каталоге промышленных роботов.
Что может помешать роботизации сварочного участка
Даже перспективный проект требует проверки реализуемости. Особого внимания заслуживают:
- Нестабильные заготовки. Если сборка сильно отличается от изделия к изделию, потребуется улучшение подготовки или применение подходящих средств адаптации.
- Малая загрузка. Робот, занятый лишь небольшую часть смены, может не обеспечить ожидаемого экономического результата.
- Длительная переналадка. Частая смена номенклатуры требует продуманной оснастки и организации программирования.
- Неудобная логистика. Время ожидания заготовок способно свести на нет выигрыш от ускорения сварки.
- Недостаток компетенций. Без подготовленных сотрудников сложнее поддерживать технологию и развивать участок.
Показательно, что в отчёте IFR отдельно отмечена роль экосистемы интеграторов: доступность инженерных компетенций является важным условием расширения роботизации и может становиться её ограничением.
Как ЭКОСВАР подходит к промышленной роботизации
ЭКОСВАР — официальный интегратор роботизированных комплексов. При рассмотрении проекта важно определить не только подходящий манипулятор, но и условия, при которых его внедрение даст производственный эффект.
Для предварительной оценки необходимы:
- чертежи или трёхмерные модели изделий;
- материал и толщина деталей;
- требования к сварным соединениям;
- объём выпуска и структура партий;
- текущий цикл изготовления;
- сведения об оснастке и подготовке заготовок;
- ограничения по площади и организации работы.
На этой основе можно оценить целесообразность роботизированной сварки, необходимость позиционеров, способ программирования и состав периферийного оборудования.
Для предприятий Сибири и Дальнего Востока такой подход позволяет рассматривать роботизацию как конкретный инженерный проект, а не как покупку оборудования в расчёте на неопределённый будущий эффект.
Вывод: сварка востребована благодаря сочетанию нескольких факторов
Проекты по роботизации сварки заметны не потому, что эта технология всегда превосходит другие направления. Её востребованность объясняется сочетанием практических условий: повторяющихся операций, кадровых ограничений, развитой компонентной базы и возможности начать с отдельного участка.
Мировая статистика подтверждает масштаб промышленной роботизации, но не даёт оснований объявлять сварку крупнейшим направлением по количеству проектов без отдельного исследования.
Для конкретного предприятия правильный вопрос звучит иначе: какая операция ограничивает выпуск и где робот принесёт наибольший измеримый результат?
Если это сварочный участок, специалисты ЭКОСВАР помогут оценить задачу и подобрать конфигурацию комплекса. Отправьте описание изделий, производственную программу и сведения о текущем процессе — эти данные станут основой для предметного обсуждения роботизации.
Запросить ТКП 
Email: Этот адрес электронной почты защищен от спам-ботов. У вас должен быть включен JavaScript для просмотра.
Телефон: +7 (3952) 745-543
Бесплатно по России: 8-800-201-57-43