 Город:

Май 2023 г.
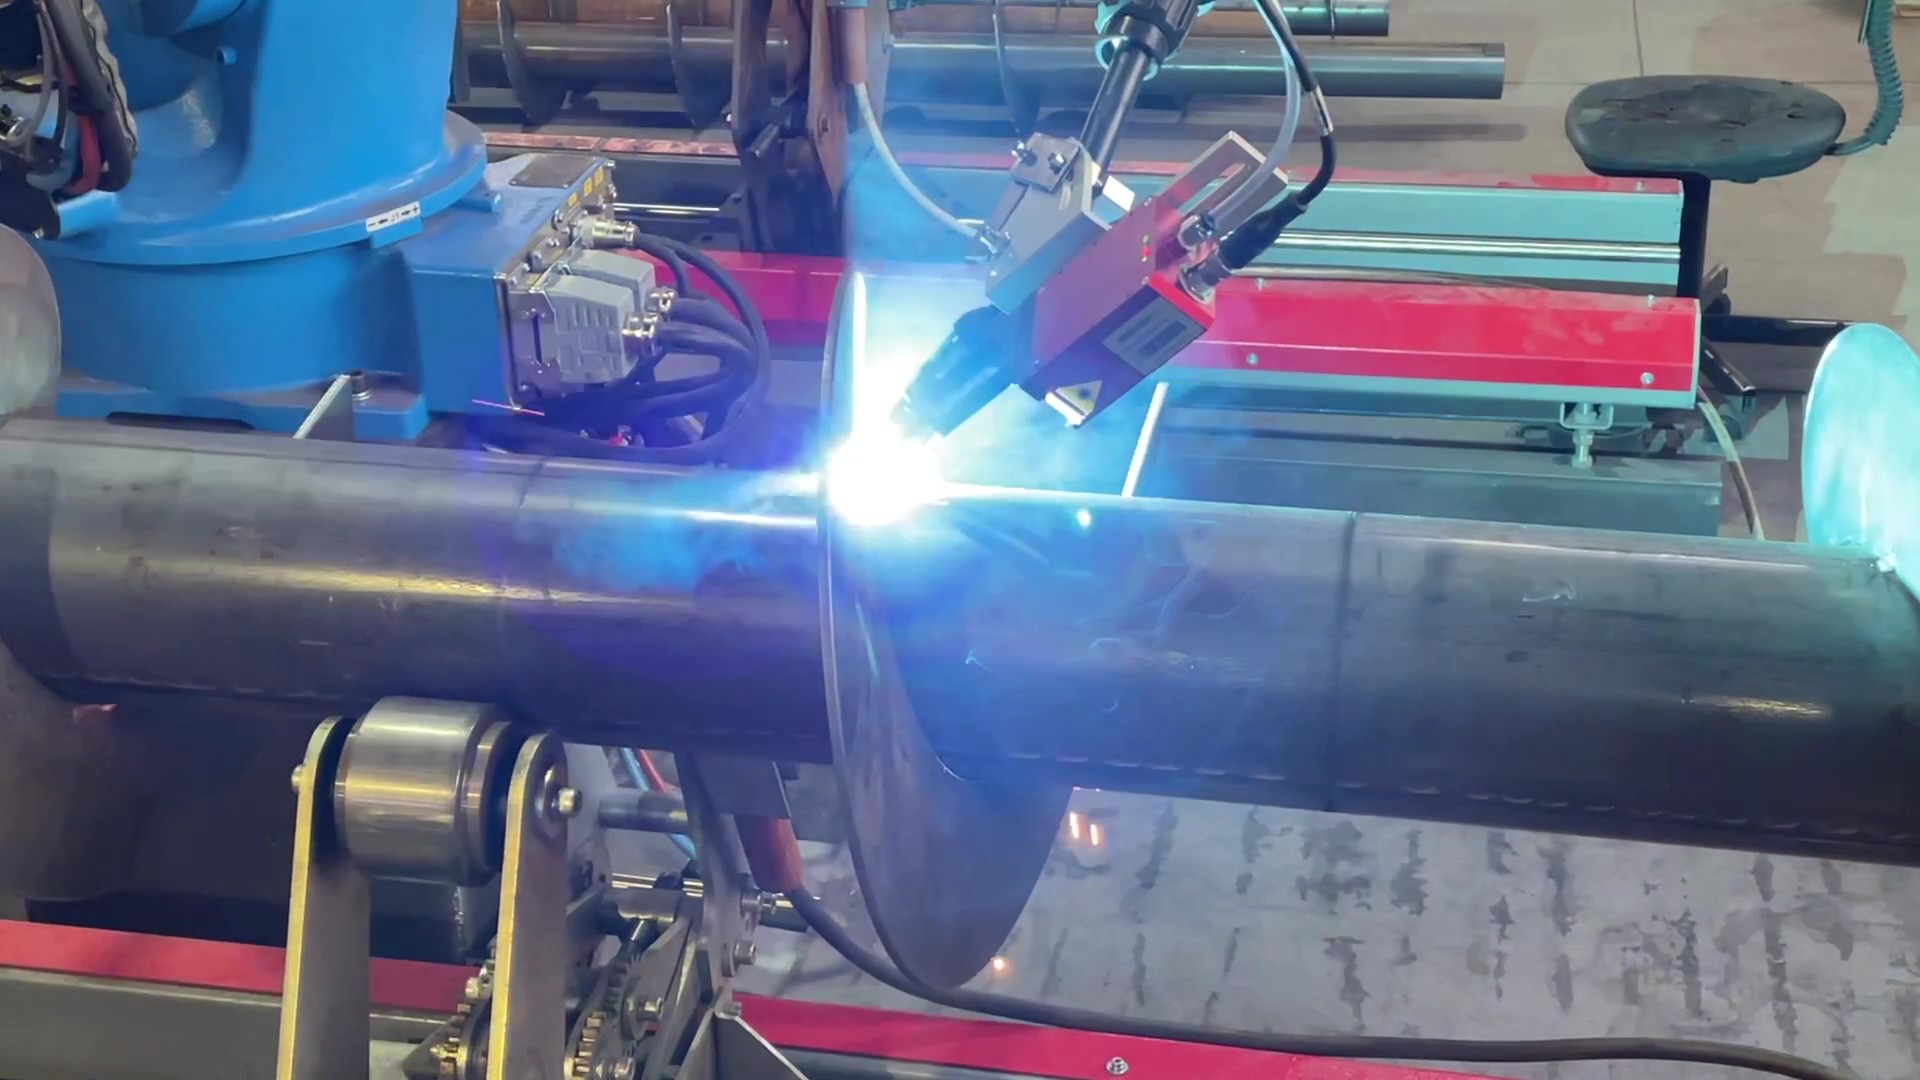
На завод по производству винтовых свай и шнеков поставлен роботизированный сварочный комплекс на базе CRP RH20-06-W. В состав решения вошли сварочный источник MEGMEET, горелка с водяным охлаждением, два одноосевых позиционера и лазерный сканер контроля сварных швов.
Основной результат проекта — качественное сварное соединение, не требующее дополнительной зачистки на отработанной операции. При этом внедрение выявило важное условие стабильной работы: геометрия поступающих заготовок должна соответствовать требованиям технологии.
Не все трубы имели правильное круглое сечение. Для работы с такими отклонениями заказчику рекомендовали специальные кондукторы, обеспечивающие установку и фиксацию деталей.
Задача проекта: автоматизировать сварку свай и шнеков
При изготовлении винтовых изделий необходимо обеспечить правильное взаимное положение элементов и доступ инструмента к соединению. Для роботизации важна не только возможность провести горелку вдоль шва, но и повторяемость всей операции — от установки заготовки до завершения сварки.
Решение для предприятия объединило:
- промышленный манипулятор для перемещения горелки;
- источник для выполнения сварочного процесса;
- позиционеры для поворота закреплённых изделий;
- оборудование обслуживания инструмента;
- лазерный сканер контроля сварных швов.
Такой состав позволяет рассматривать сварку роботом как согласованный технологический процесс, а не как отдельную операцию перемещения инструмента.
Комплектация роботизированного комплекса
| Оборудование | Количество |
| Промышленный робот CRP RH20-06-W | 1 шт. |
| Сварочная горелка с водяным охлаждением | 1 шт. |
| Система защиты от столкновений | 1 шт. |
| Устройство подачи проволоки | 1 шт. |
| Шкаф электроавтоматики G4, 380 В | 1 шт. |
| Пульт оператора | 2 шт. |
| Пульт обучения робота | 1 шт. |
| Соединительные кабели | 1 комплект |
| Сварочный аппарат MEGMEET ARTSEN PLUS PM500NR | 1 шт. |
| Станция очистки горелки SC220A SE | 1 шт. |
| Одноосевой позиционер WB1K-1000-2508 | 2 шт. |
| Лазерный сканер контроля сварных швов | 1 шт. |
Комплектацию подбирали для производства винтовых свай и шнеков. Возможности изготовления конкретного типоразмера определяются габаритами изделия, расположением соединений, оснасткой и доступностью швов.
Другие решения для автоматизации подобных операций представлены в разделе «Сварочные роботы».
Зачем при сварке винтовых изделий нужны позиционеры
В проекте использованы два одноосевых позиционера WB1K-1000-2508. Их назначение — поворачивать закреплённые заготовки и обеспечивать удобный доступ горелки к обрабатываемым участкам.
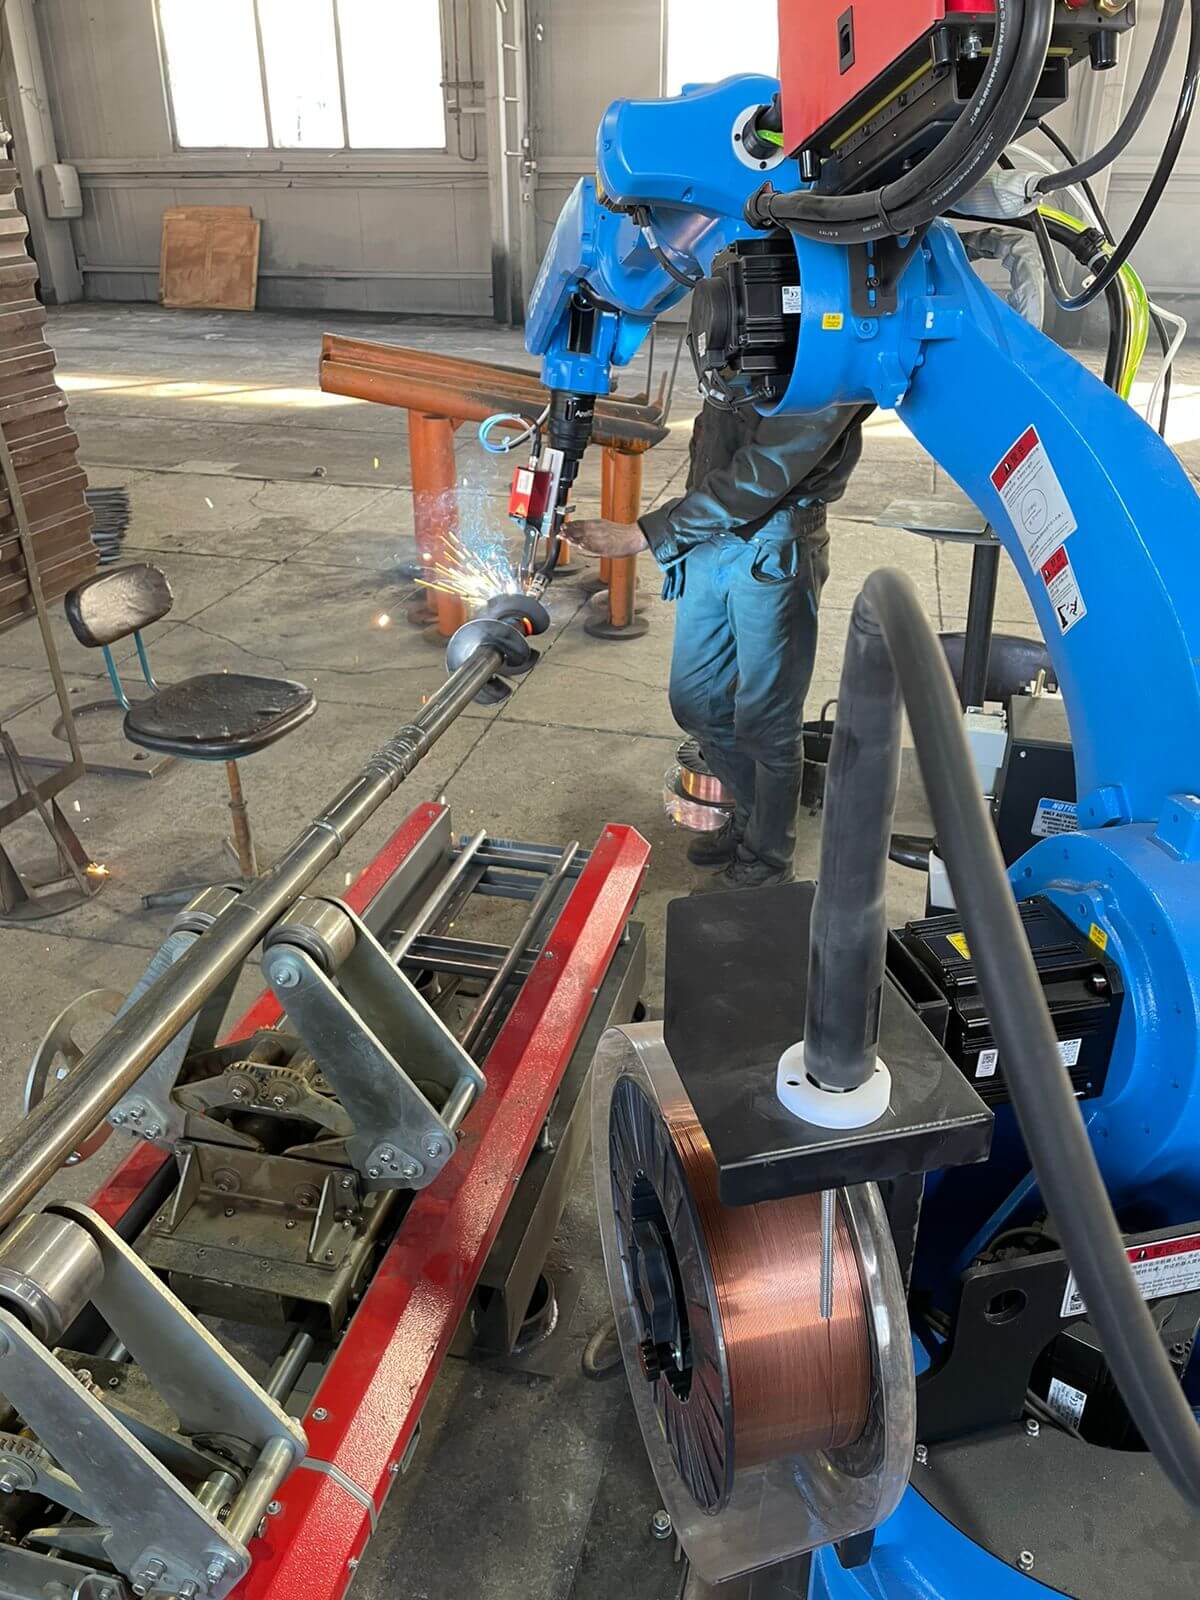
Поворот изделия помогает выбирать рабочее положение соединения и уменьшать необходимость ручных переустановок. Это важно для деталей, у которых линия сварки проходит вокруг трубы или меняет пространственное положение.
При этом число установленных позиционеров само по себе не определяет порядок работы участка. Последовательность загрузки, поворотов и сварки задаётся компоновкой комплекса и подготовленной программой.
Сварка шнека: значение геометрии и положения инструмента
При сварки шнека требуется учитывать форму винтового элемента и его расположение относительно основания. Изменение геометрии заготовки может влиять на положение соединения, расстояние до горелки и доступность отдельных участков.
При подготовке роботизированной операции необходимо согласовать:
- положение деталей перед сваркой;
- траекторию и ориентацию горелки;
- скорость движения;
- параметры сварочного источника;
- последовательность выполнения соединений;
- перемещения позиционера.
После отработки технологии робот воспроизводит заданные действия. Но если следующая заготовка существенно отличается от предыдущей, одной повторяемости программы недостаточно — требуется оценка допустимых отклонений и способа фиксации.
Главная сложность: овальность труб и нестабильность заготовок
В ходе проекта выявилась особенность входящих материалов: трубы не всегда имели ровное круглое сечение. Встречались заготовки с овальностью, из-за которой фактическое положение поверхности отличалось от ожидаемого.
Для ручной операции часть таких изменений может быть заметна сварщику непосредственно во время работы. При автоматизации отклонения необходимо учитывать заранее.
Овальность способна изменять:
- положение соединения относительно запрограммированной траектории;
- расстояние между горелкой и поверхностью;
- условия прилегания сопрягаемых элементов;
- величину сборочного зазора;
- повторяемость установки изделия.
Поэтому роботизированная сварка винтовых свай требует контроля заготовок и правильно подобранной оснастки. Манипулятор не исправляет геометрию трубы только за счёт точности своих перемещений.
Почему рекомендовали специальные кондукторы
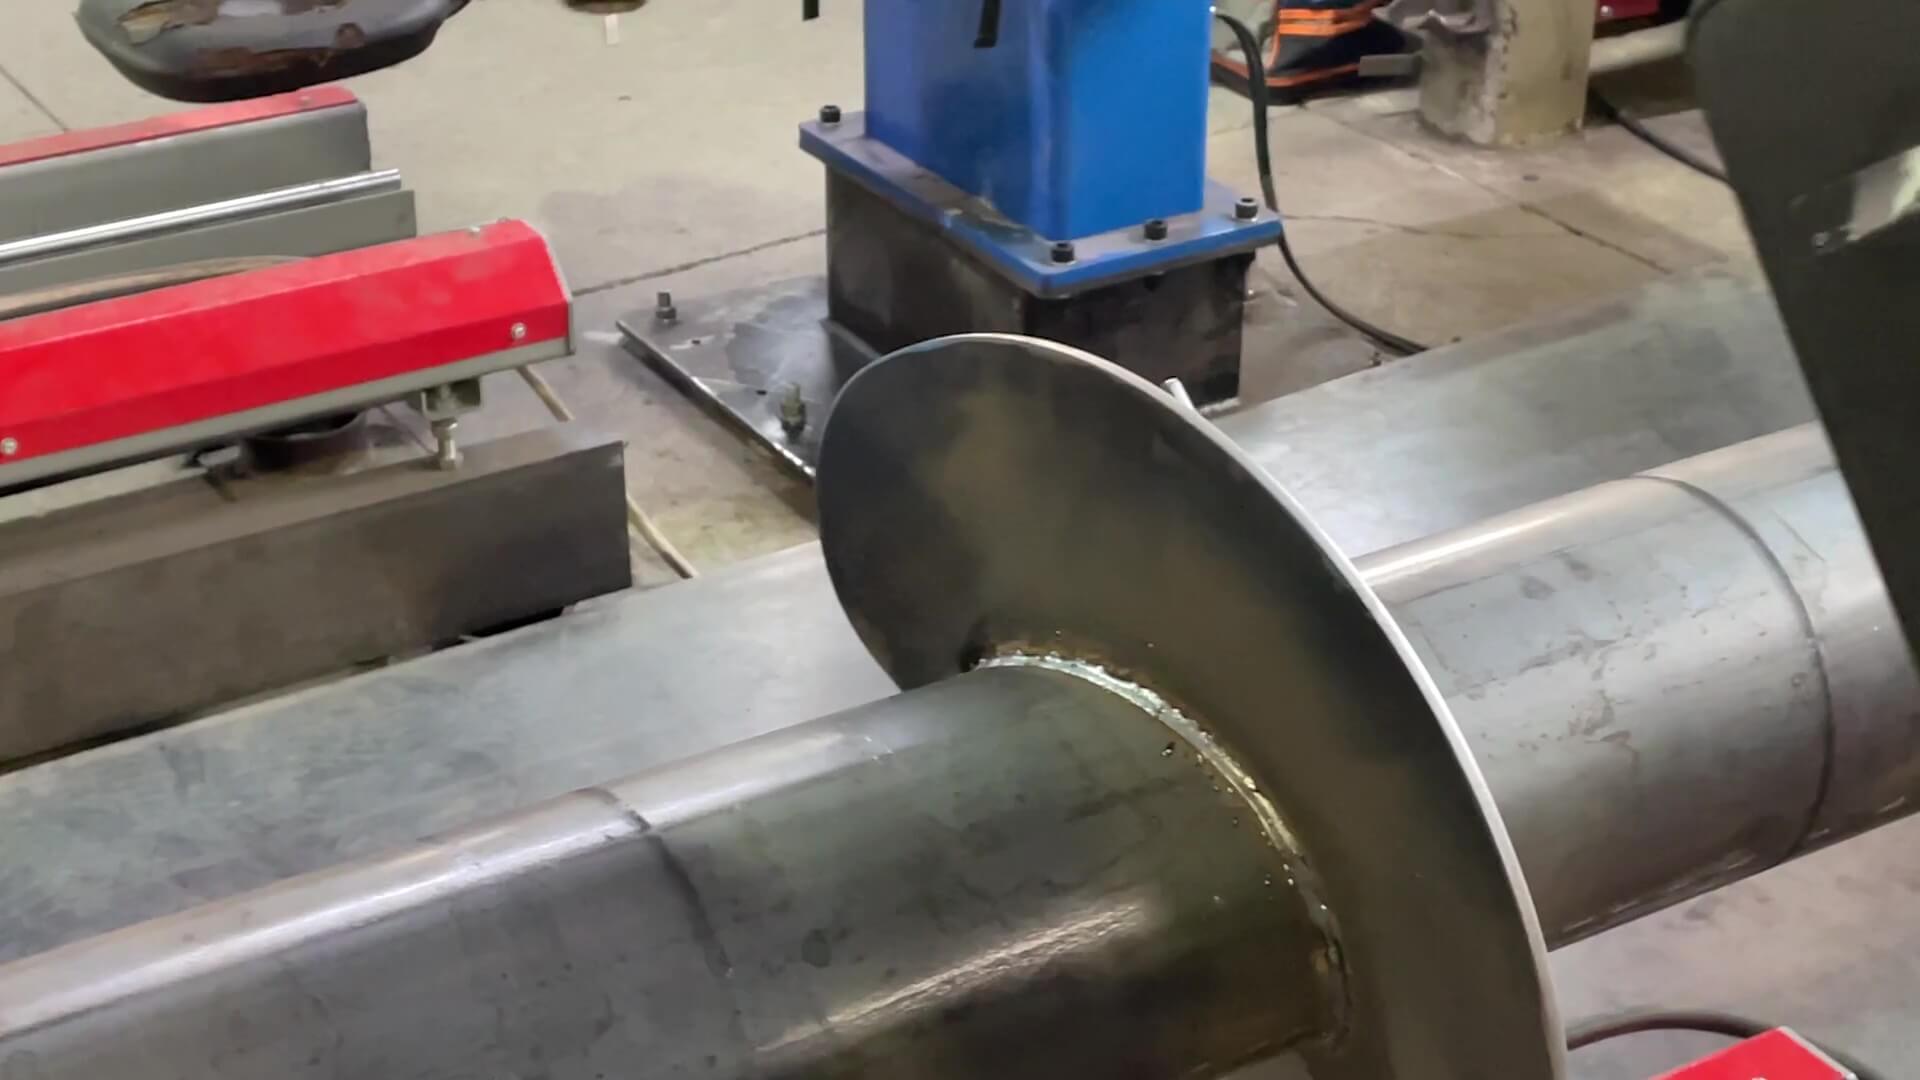
Для повышения повторяемости сборки заказчику рекомендовали использовать кондукторы, разработанные под изготавливаемые изделия. Такая оснастка задаёт положение элементов и удерживает их во время сварки. При её проектировании учитывают установочные базы, расположение прижимов, доступ горелки и возможность снять готовую деталь.
Важно понимать: кондуктор не заменяет входной контроль и не устраняет автоматически любые отклонения формы. Если овальность или другие дефекты превышают допустимые значения, может потребоваться предварительная правка либо отбраковка заготовки.
Таким образом, стабильная сварка свай обеспечивается совместной работой нескольких факторов: качеством материалов, подготовкой деталей, фиксацией и правильно настроенной технологией.
Контроль швов и обслуживание горелки
В состав комплекса включён лазерный сканер контроля сварных швов. Возможности такого оборудования определяются конкретной моделью и настройками. Контроль геометрических параметров поверхности не следует приравнивать к выявлению всех внутренних дефектов соединения.
Для обслуживания инструмента предусмотрена станция SC220A SE. Очистка горелки помогает поддерживать её рабочее состояние и условия подачи защитного газа. Водяное охлаждение обеспечивает отвод тепла от инструмента при эксплуатации.
Результат: соединение без дополнительной зачистки
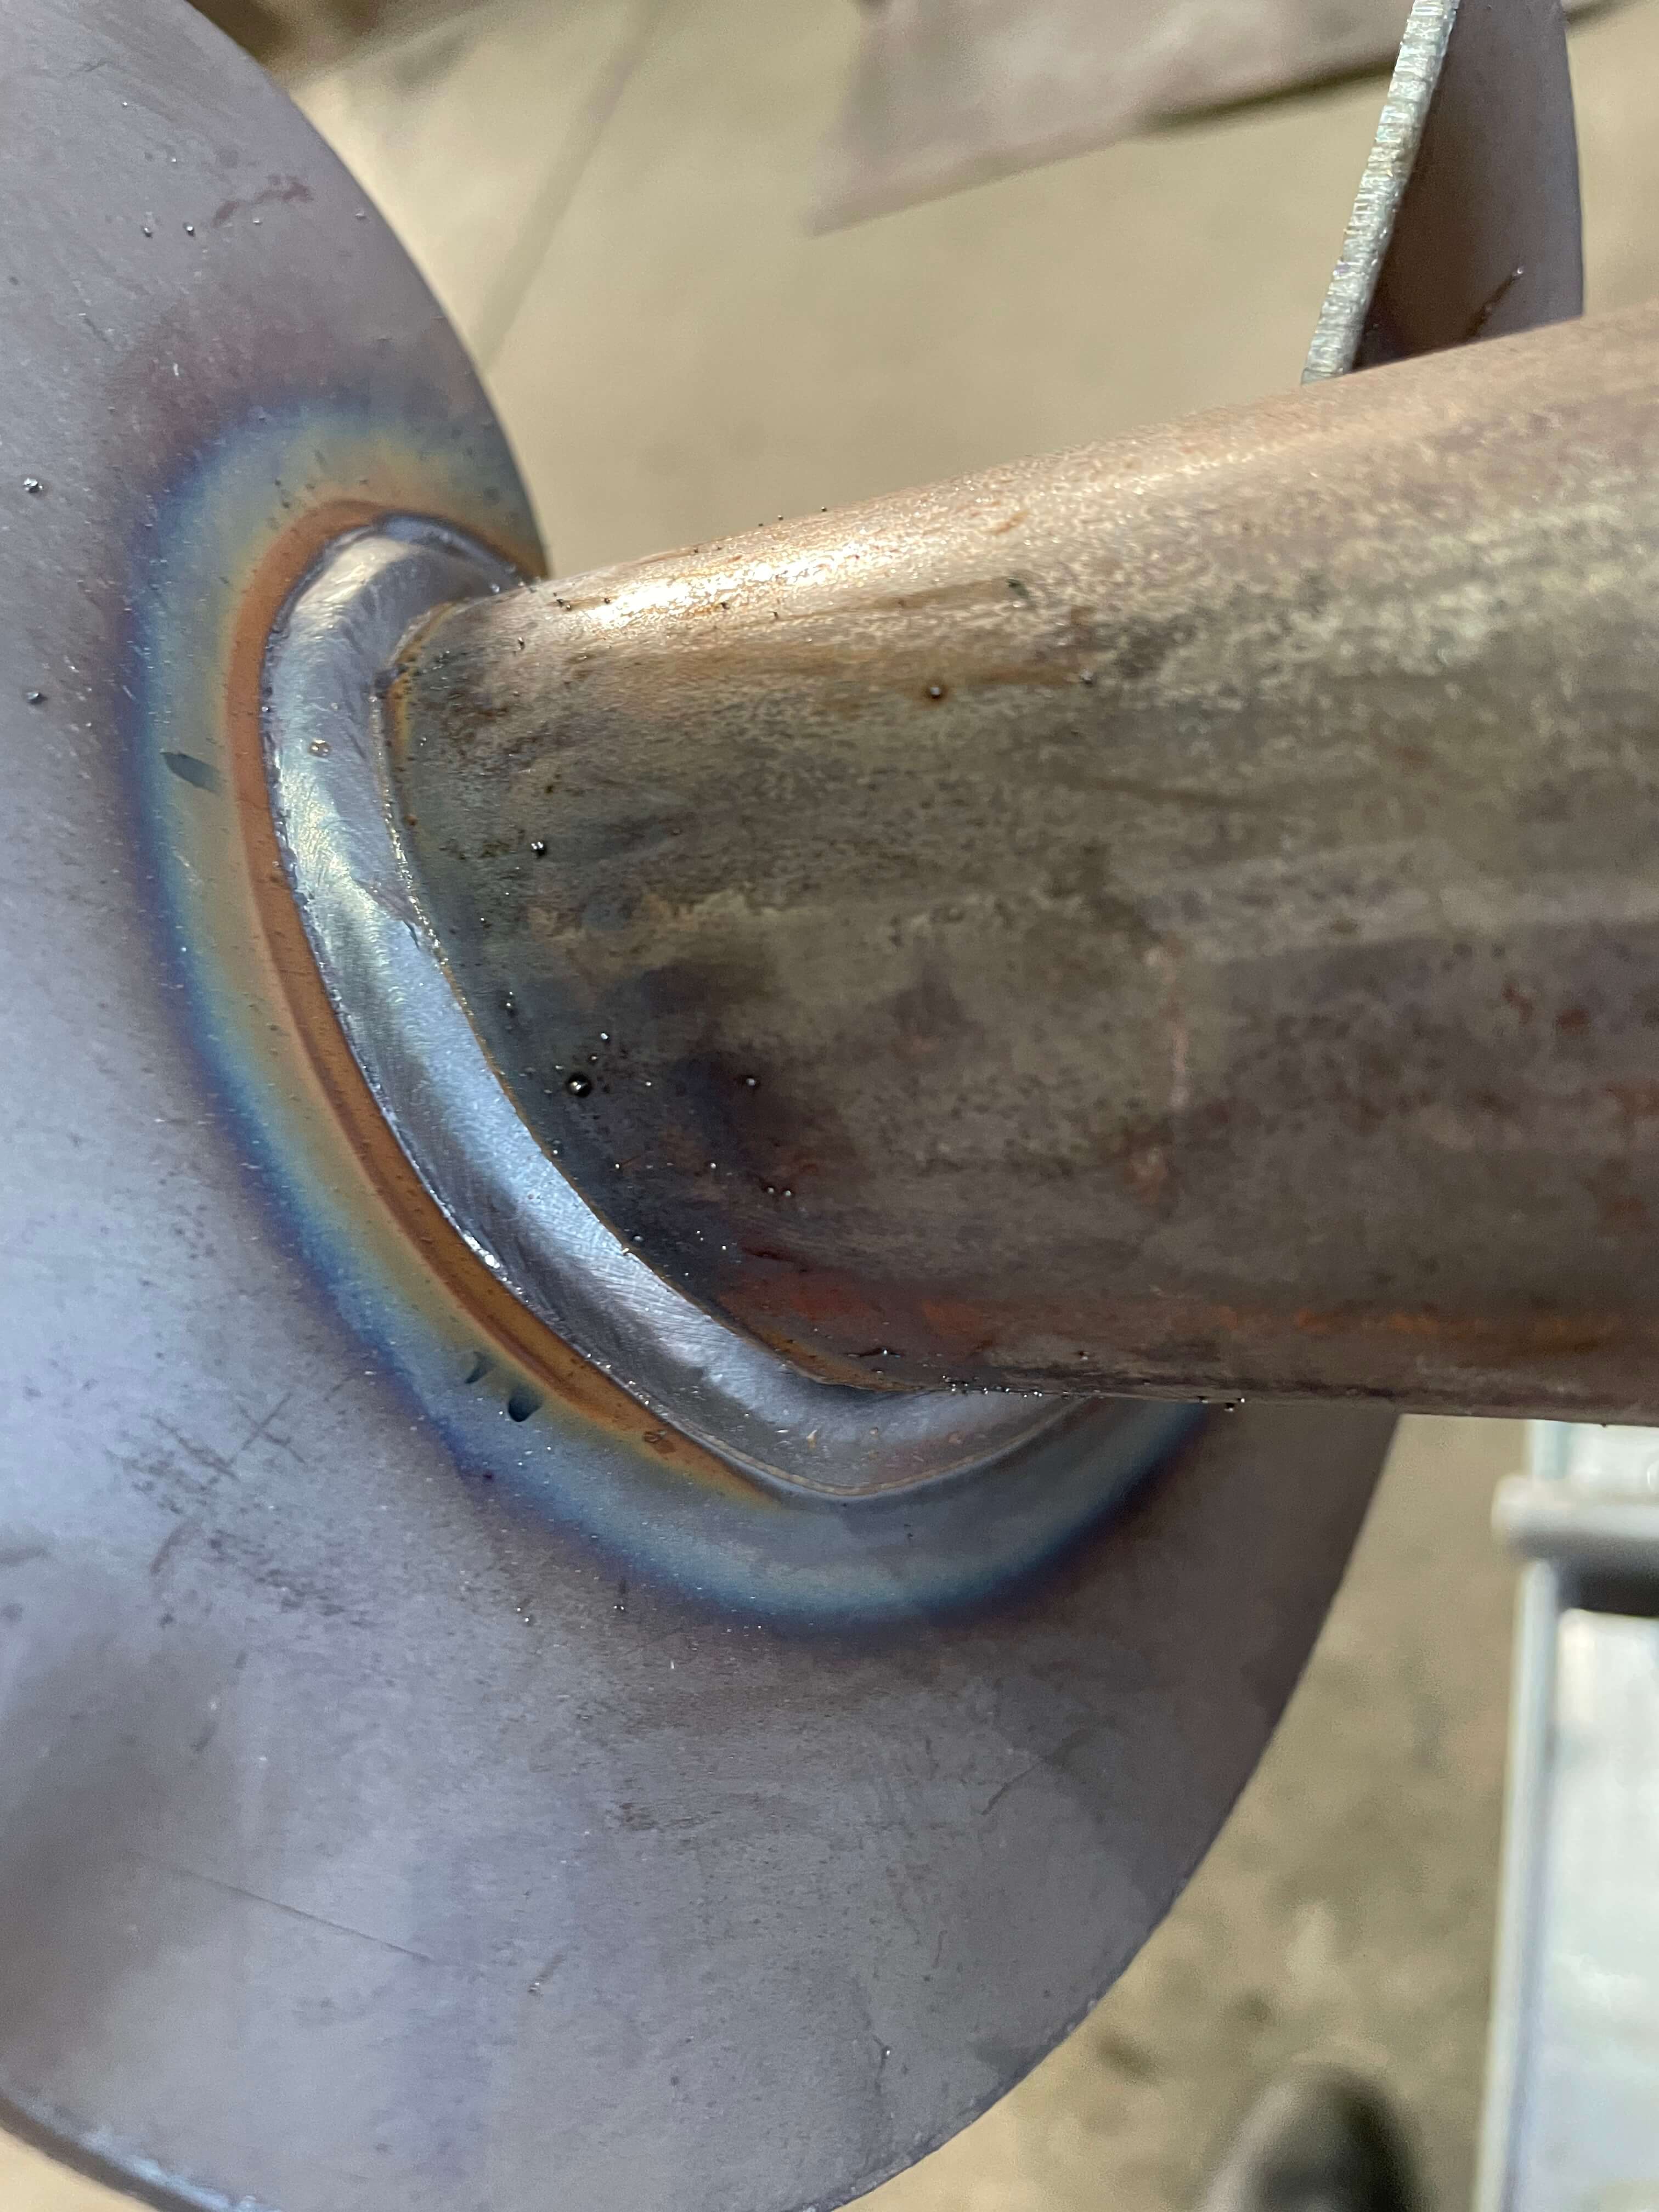
На отработанной операции получено качественное сварное соединение, не требующее зачистки. Это позволяет исключить соответствующую дополнительную обработку там, где результат отвечает требованиям к изделию.
При этом отсутствие необходимости в зачистке не отменяет контроля качества. Внешний вид шва и соответствие соединения технической документации оцениваются по установленным на предприятии правилам.
Проект также подтвердил практический вывод: успешная сварка роботом зависит не только от оборудования. Нестабильная геометрия заготовок должна учитываться при подготовке производства, проектировании оснастки и проверке технологии.
Роботизация сварки с ЭКОСВАР
ЭКОСВАР — официальный интегратор роботизированных комплексов. При подборе решения мы рассматриваем изделие, качество заготовок, способ закрепления и требования к готовому соединению.
Для производства винтовых свай и шнеков важно совместно проработать манипулятор, источник, позиционеры и кондукторы. Именно согласованность этих элементов создаёт основу для повторяемого процесса.
Планируете роботизированную сварку винтовых свай или шнеков? Отправьте специалистам ЭКОСВАР чертежи, фотографии заготовок, диапазон размеров, толщину металла и планируемый объём выпуска. Если на производстве встречаются овальность труб или нестабильные сборочные зазоры, укажите это при обращении — такие особенности необходимо учитывать с начала проекта.
Запросить ТКП 
Email: Этот адрес электронной почты защищен от спам-ботов. У вас должен быть включен JavaScript для просмотра.
Телефон: +7 (3952) 745-543
Бесплатно по России: 8-800-201-57-43